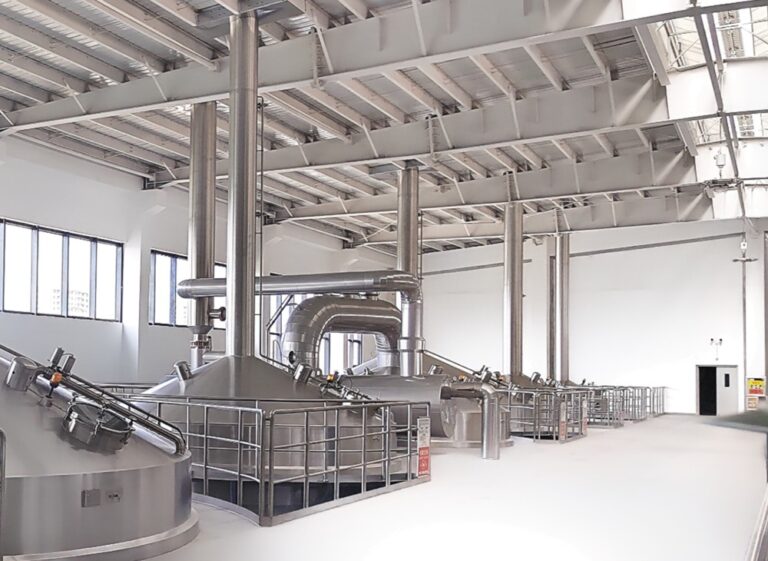
Бродильные емкости, также известные как ферментеры или FV (и иногда пишущиеся как «ферменторы»), представляют собой резервуары, бочки или другие емкости, в которых сусло находится в процессе брожения с образованием пива.
Бродильные емкости всегда были неотъемлемой частью даже самой скромной домашней пивоварни. С течением времени их разнообразие стало практически безграничным: потенциальной бродильной емкостью может служить практически любая посуда, способная удерживать жидкость. При этом за последние 50 лет технологии, применяемые при изготовлении бродильных емкостей, значительно продвинулись вперёд.
Историческое развитие бродильных чанов
Исторически развитие емкостей для брожения очень тесно отражало развитие методов и технологий пивоварения. Первые сорта пива, вероятно, бродили в мешках из животных шкур и вырезанных из дерева чашах. Начиная с ранних периодов существования шумерской и египетской цивилизаций (около 4000 г. до н. э.), откуда нам известны первые письменные упоминания о пивоварении, в качестве емкостей использовались керамические сосуды, похожие на амфоры, объём которых, вероятно, достигал нескольких сотен литров. Эти керамические сосуды на протяжении тысячелетий оставались емкостями для брожения и хранения большинства сортов пива (а также вина).
Именно в период между 500 и 1000 годами нашей эры появляются первые исторические свидетельства методов пивоварения в Северной Европе. К этому времени предпочтительной емкостью для брожения служила деревянная посуда, обычно из дуба, и дуб оставался предпочтительным материалом вплоть до XIX века. См. “дуб”. Сначала использовалось необработанное дерево без внутренней обшивки, но к 1800-м годам большинство деревянных бродильных чанов покрывали слоем смолы, дегтя или канифоли. Такая обшивка служила инертной поверхностью, предотвращавшей прямой контакт пива с довольно мягкой, шероховатой и проницаемой поверхностью дерева. Деревянные емкости с покрытием можно было очищать более эффективно, что значительно повышало устойчивость пива как к микробиологическому заражению, так и к посторонним привкусам, исходящим от самой древесины. Деревянные бродильные емкости изготавливались самых разных размеров — маленькие или большие, открытые или закрытые, вертикальные или горизонтальные. До самого недавнего времени бродильные чаны на пивоварне “Pilsner Urquell” представляли собой целый лес открытых деревянных чанов, каждый из которых стоял на собственном пьедестале. См. «Pilsner Urquell». К моменту промышленной революции многие деревянные бродильные чаны достигали огромных размеров. Самым известным (или печально известным) из них был бродильный чан на пивоварне Meux «Horse Shoe» в Лондоне. См. Meux Reid & Co. Этот деревянный бродильный чан имел высоту 22 фута и вмещал более полумиллиона литров бродящего пива. В 18:00 17 октября 1814 года сломался один из 29 гигантских железных обручей, удерживавших чан. Чан лопнул, что вызвало цепную реакцию с соседними чанами, взорвало стену здания и затопило улицу. Два дома были смыты, а девять человек погибли в результате «Лондонского пивного наводнения».”
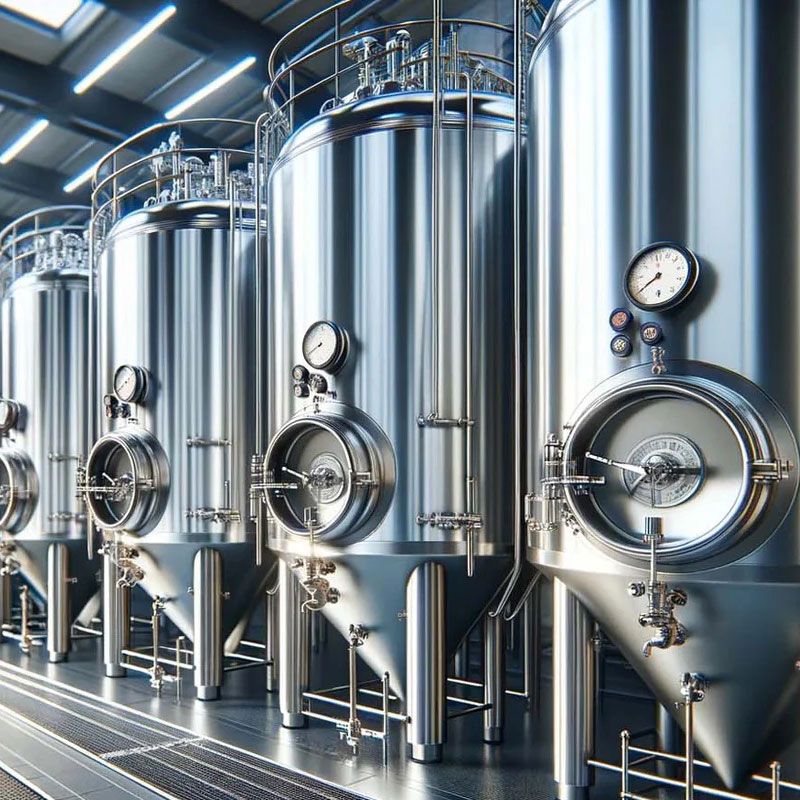
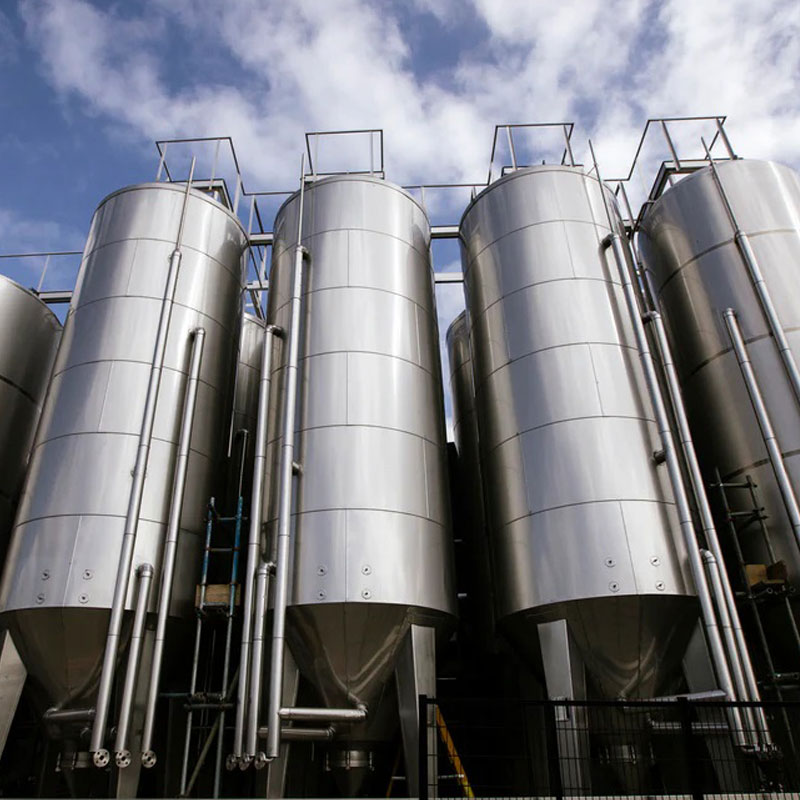
Цилиндроконические резервуары на пивоварне «Paulaner» в Мюнхене. Цилиндроконические резервуары имеют наклонное коническое дно, что, помимо прочих преимуществ, позволяет пивоварам легко извлекать дрожжи для утилизации или повторного засева. Роджер Путман
Этот инцидент, наряду с другими, подтолкнул пивоваренные заводы к поиску материалов для изготовления крупных бродильных чанов, альтернативных дереву. Позже, в XIX веке, большинство новых и расширяющихся крупных пивоваренных заводов стали оснащаться квадратными бетонными бродильными чанами, покрытыми смолой, асфальтом, сланцем или эмалью. Ниже приводится описание лондонской пивоварни в стиле XIX века, как она была описана в 1911 году:
Следующим этапом является процесс ферментации, который проходит в великолепном помещении внизу, пол которого полностью выложен сланцем. Она известна как “зал Хавелок”, была построена во времена Индийского восстания и имеет форму буквы L с размерами 210 футов на 132 фута. Здесь находятся бродильные чаны из сланца и дерева, каждый из которых снабжен медным «парашютом» для снятия дрожжевой пены, соединенным с расположенными ниже дрожжевыми резервуарами. Вместимость каждого из чанов составляет от 120 до 190 баррелей, и каждый оснащен терморегулятором, позволяющим по желанию повышать или понижать температуру сусла. Это устройство состоит из ряда труб, закреплённых внутри чана и имеющих вход и выход снаружи; благодаря этому в любое время можно пропускать по трубам горячую или холодную воду.
В процессе активного брожения выделяется значительное количество тепла, и температура брожения может быстро подняться до уровня, при котором это негативно сказывается на вкусовых качествах и жизнеспособности дрожжей. Поэтому возможность охлаждения бродящего пива имела большое значение, особенно в теплые летние месяцы. Появление резервуаров из мягкой стали совпало с широким распространением промышленного “искусственного” охлаждения. Впервые внедренное на немецкой пивоварне Spaten в 1871 году, искусственное охлаждение позволило охлаждать бродильные чаны иными способами, помимо “естественного” охлаждения, достигаемого за счёт рытья глубоких бродильных погребов. Эти погреба охлаждались с помощью огромных количеств льда, вырубаемого зимой из рек и озёр, а затем укладываемого над потолками погребов и под их полами. В первые годы развития холодильной техники охлаждение бродильных чанов осуществлялось либо за счет циркуляции охлаждённого воздуха в бродильных погребах, либо за счёт циркуляции охлаждённой воды или рассола через металлические змеевики внутри чанов. Обычно змеевики изготавливались из меди или латуни, поскольку эти материалы не только эффективно проводят тепло, но и практически не подвергаются коррозии под воздействием сусла или пива. Охлаждающие змеевики размещались по бокам или на дне бродильных чанов. Ручным открыванием и закрыванием клапанов на охлаждающих змеевиках можно было быстро охладить пиво даже во время активного брожения. Однако этот метод оставался примитивным, и температура в разных чанах могла значительно различаться, поскольку чаны были открытыми и неизолированными.
На рубеже XX века стремительная индустриализация привела к широкому применению мягкой стали во всех видах строительства. Мягкая сталь стала предпочтительным материалом для изготовления бродильных чанов. Поскольку мягкая сталь очень подвержена коррозии под воздействием кислых жидкостей, таких как пиво, прямой контакт с пивом приводил к ржавлению чанов, что придавало пиву заметный металлический привкус и аромат. Поэтому резервуары из мягкой стали приходилось покрывать внутренней облицовкой, и предпочтительными материалами для этого были эмаль, стекло, а позднее — полимерные материалы эпоксидного типа. Пока эмалевая или стеклянная облицовка оставалась целой, внутренняя поверхность резервуара была абсолютно гигиеничной и легко поддавалась очистке. Однако и эмаль, и стекло — очень хрупкие материалы, которые со временем начинают отскаливать и растрескиваться, как и эпоксидная смола. Многие процессы на пивоварнях оставались ручными, в том числе очистка резервуаров, и работникам приходилось забираться внутрь этих емкостей и вручную оттирать их после каждого использования. Покрытия легко повреждались, но их было очень сложно отремонтировать.

Однако в одном аспекте наблюдалось улучшение: хотя некоторые крупные американские пивоварни продолжали применять открытое брожение вплоть до 1970-х годов, в США постепенно стало нормой полностью закрытое брожение. Это сделало процесс брожения более гигиеничным и упростило сбор и повторное использование углекислого газа, выделяемого дрожжами.
Примерно в 1920 году алюминий стал доступным по цене, и многие пивоваренные заводы начали устанавливать бродильные чаны, изготовленные из этого гораздо более лёгкого металла. Огромным преимуществом алюминия была его устойчивость к коррозии под воздействием сусла и пива, благодаря чему его можно было использовать без необходимости нанесения хрупкой внутренней облицовки. Однако одним из основных недостатков алюминия является то, что он подвергается коррозии под действием каустической соды (гидроксида натрия), которая на протяжении многих десятилетий была предпочтительным моющим средством для очистки пивоваренного оборудования.
Вскоре после внедрения алюминия в промышленных масштабах в качестве строительного материала стала применяться нержавеющая сталь. Этот материал обладал множеством преимуществ при использовании на пивоваренных заводах в целом и по сей день остается бесспорным материалом первого выбора для изготовления бродильных чанов. Кроме того, трубопроводы, насосы, арматура и практически всё остальное пивоваренное оборудование, вступающее в прямой контакт с пивом, изготавливаются из нержавеющей стали.

До 1960-х годов большинство бродильных чанов, независимо от того, были ли они изготовлены из мягкой стали, алюминия или нержавеющей стали, имели цилиндрическую форму и располагались горизонтально. Обычно они устанавливались в несколько ярусов в бродильных погребах, и индивидуальная теплоизоляция чанов практиковалась редко, поскольку это было относительно дорого. По этой причине все бродильные емкости использовались только для первичного брожения, поэтому по окончании активного брожения пиво перекачивалось с помощью насосов и шлангов в другую емкость, расположенную в отдельном погребе, для окончательной выдержки. Пиво нижнего брожения (лагер) на длительное время помещалось при низких температурах в лагерные погреба, тогда как эли обычно перекачивались в третий погреб, заполненный резервуарами для хранения или розлива, перед розливом в тару.
Unitanks (универсальные резервуары)
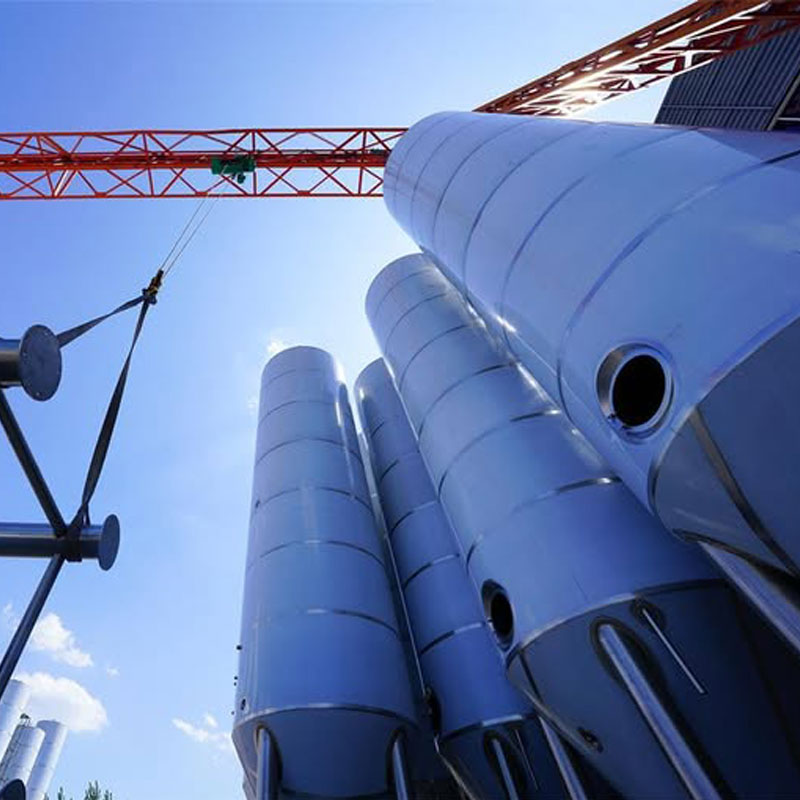
В конце XIX века развитие продолжалось: появились вертикальные цилиндрические емкости, некоторые из которых имели наклонное или коническое дно. В 1960-х годах технологический прорыв привёл к появлению нового принципа — первичное брожение и созревание можно было проводить в одной и той же емкости. Прорывом стал современный “цилиндроконический” резервуар — вертикальный цилиндрический резервуар с наклонным коническим дном. Их стали называть “универсальными резервуарами” или, сокращенно, «юнитанками». Юнитанки получили широкое распространение в 1970-х годах, и за последние 40 лет цилиндроконические резервуары — за несколькими важными исключениями, связанными с варкой очень традиционных сортов пива в Бельгии и на Британских островах — вытеснили все другие типы бродильных емкостей. В пивоваренной отрасли общепризнанно, что цилиндроконические резервуары обладают многочисленными преимуществами по сравнению со всеми более старыми конструкциями резервуаров:
- Они позволяют избежать перемещения пива в процессе производства, что является огромным преимуществом с точки зрения качества пива, продолжительности технологического процесса, эффективности использования площадей и экономичности производства.
- В цилиндроконических резервуарах очистка, дезинфекция и микробиологический контроль осуществляются гораздо эффективнее, чем в резервуарах более старых конструкций.
- Их можно утеплить индивидуально и по доступной цене.
- Обеспечить необходимую степень автоматизации на крупных современных пивоваренных заводах гораздо проще и дешевле, чем в случае с устаревшими конструкциями резервуаров.
- Сбор CO₂ во время первичного брожения для регенерации (а также повторного использования или продажи) в цилиндроконических резервуарах осуществляется гораздо проще, чем в старых открытых бродильных чанах.
- Выращивание дрожжей в цилиндроконических резервуарах является более эффективным, более селективным и более гигиеничным, чем в резервуарах старого типа.
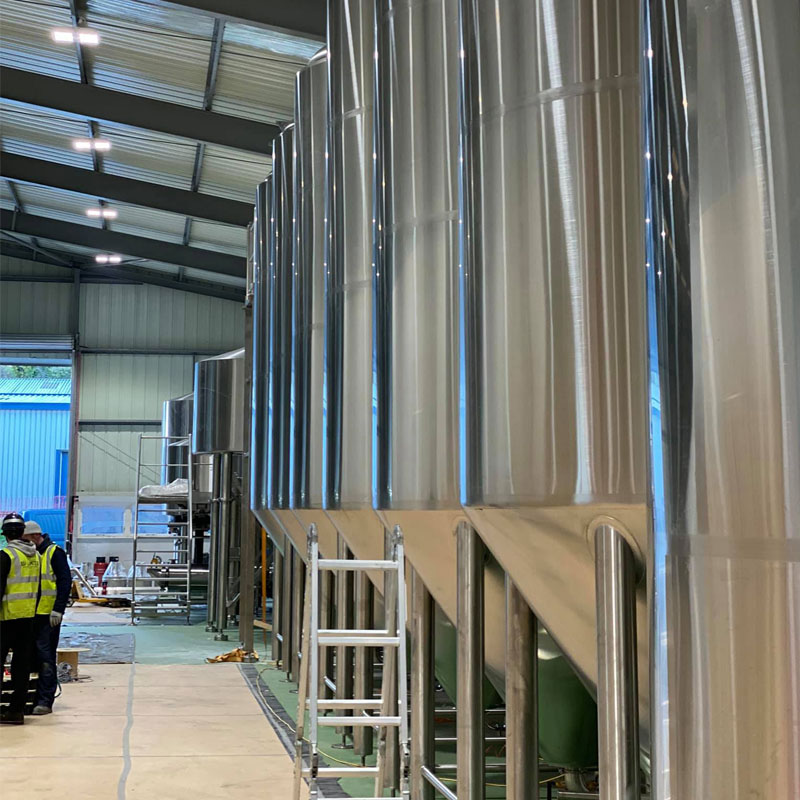
Интересно, что цилиндроконические резервуары берут своё начало от патентов, датированных 1908 и 1927 годами, однако для того, чтобы производство и использование таких резервуаров стали практичной реальностью, потребовалась революция в области производства нержавеющей стали. Широкое распространение цилиндроконических резервуаров началось в Ирландии в начале 1960-х годов, где использовались вертикальные (т. е. стоящие вертикально) резервуары из нержавеющей стали объемом до 11 500 гл (9798 баррелей по американской системе). В 1965 году японская пивоварня “Асахи” запатентовала большой вертикальный резервуар с наклонным дном, позволяющий собирать дрожжи с низкой стороны. См. пивоварни «Асахи». Первой крупной пивоварней, установившей большое количество цилиндроконических резервуаров, стала пивоварня «Рейнир» в Сиэтле, штат Вашингтон, примерно в 1970 году. Эти резервуары, получившие название «резервуары Рейнир», действительно имели коническое дно, но с очень небольшим углом наклона конуса — всего 25°. Вскоре после этого было обнаружено, что более крутой угол конуса (современный стандарт — 70°) обеспечивает более удобный сбор дрожжей, оседающих на коническом дне после брожения. Дальнейшая эволюция и развитие технологии цилиндроконических резервуаров были сосредоточены на количестве и расположении охлаждающих рубашек. Охлаждающие рубашки представляют собой полые «пояса», приваренные к наружной поверхности резервуара (но внутри слоя теплоизоляции и наружной обшивки), через которые может циркулировать хладагент (либо гликоль при температурах ниже нуля, либо аммиак, вступающий в прямое расширение), тем самым охлаждая содержимое резервуара. Расположение и размеры охлаждающих рубашек имеют решающее значение для обеспечения оптимального движения и перемешивания пива во время брожения, что гарантирует однородность, которая особенно важна в больших резервуарах. Во время брожения выделение CO₂ может создавать сильные течения в бродящем пиве. Когда охлаждаются рубашки в верхней части резервуара, охлажденная жидкость опускается к дну резервуара. В то же время пиво, находящееся в нижней части резервуара и нагреваемое в результате собственного брожения, поднимается к верху резервуара, где снова охлаждается. Этот процесс способствует циркуляции и перемешиванию жидкости, что ускоряет брожение, делает его более полноценным и благоприятным для качества продукта.
В 1970-х и 1980-х годах также велись исследования общей геометрии резервуаров, в результате чего появились более высокие и стройные цилиндроконические резервуары, что позволило сэкономить площадь. Однако вскоре выяснилось, что как только высота этих так называемых «ракетных» резервуаров (по причине их внешнего вида) превышала соотношение высоты к диаметру 5:1, становилось невозможно обеспечить хорошее перемешивание, а дрожжи страдали от чрезмерного гидростатического давления. Таким образом, сегодня цилиндроконические резервуары, как правило, изготавливаются с соотношением высоты к диаметру от 1:1 до 5:1.
Современные цилиндроконические резервуары оснащены несколькими охлаждающими рубашками. Это служит двум целям: во-первых, для обеспечения упомянутого выше оптимального теплового перемешивания пива во время брожения, а во-вторых, для того, чтобы пивовар мог эксплуатировать резервуар не на полную мощность. В верхней части цилиндроконического резервуара также постоянно установлено “устройство очистки”, обеспечивающее простую и автоматизированную внутреннюю промывку резервуара. См. раздел «Очистка на месте» (CIP). Кроме того, на дне резервуара может быть более одного сливного отверстия, что позволяет пивовару сливать пиво из резервуара без попадания дрожжей, осевших на дне конуса.

Цилиндроконические резервуары с самого начала их внедрения отлично подходили для установки на открытом воздухе, что позволяло экономить место и сокращать затраты на строительство крупных пивоваренных заводов. Наружные резервуары располагаются в так называемых резервуарных парках, где они установлены в непосредственной близости друг от друга. Это становится возможным благодаря тому, что в самом резервуарном парке не проводятся никакие ручные операции или техническое обслуживание резервуаров. Все трубопроводы, идущие к резервуарам и от них, проходят из резервуарного парка через прилегающую стену в зону переработки пива внутри пивоварни. Все автоматические насосы, клапаны и поворотные кронштейны, которые необходимо приводить в действие при эксплуатации резервуаров, размещены именно здесь, что практически исключает необходимость в использовании длинных шлангов.
Современное состояние дел в области ферментационных чанов
На самых современных пивоваренных заводах по-прежнему используются цилиндроконические чаны. Следующим шагом в развитии технологического процесса могло бы стать внедрение непрерывного брожения с использованием иммобилизованных дрожжей. Последние разработки в области технологии этих резервуаров касаются так называемых “принадлежностей” резервуаров, а именно механического перемешивания (рециркуляции с помощью перекачки снизу вверх) бродящего пива, а также современных систем управления, которые автоматически измеряют и контролируют ход брожения. См. «непрерывное брожение» и «реактор с иммобилизованными дрожжами».
Сохранение традиций
Не все традиционные типы резервуаров исчезли с появлением цилиндроконических резервуаров. Требования технологического процесса варки традиционных английских элей заставили многие крупные пивоварни остаться при традиционной геометрии квадратных резервуаров с “проницаемым верхом”, через который традиционные дрожжи верхового брожения скапливаются в конце первичного брожения и откуда дрожжи можно автоматически извлекать с помощью системы клапанов и форсунок. Этот тип резервуара называется “Йоркширский квадратный” — по своей форме и по месту, где он был изобретен и получил широкое распространение в XX веке. Современные резервуары «Йоркшир Сквер» могут иметь такой же большой объём, как и цилиндроконические резервуары, а также являются закрытыми и оснащены системами CIP, что делает их столь же простыми для автоматизации, как и цилиндроконические резервуары. Однако из-за своей более сложной конструкции они требуют больших инвестиций, занимают больше места и, как правило, не могут размещаться на открытом воздухе.
Многие британские пивоварни сохраняют традицию открытого брожения. Они твердо убеждены, что этот метод благотворно влияет на жизнеспособность дрожжей и вкус пива. В Баварии открытое брожение иногда применяется при производстве вайсбир, а также, в отдельных случаях, при производстве лагера. Многие местные пивовары считают, что открытое брожение позволяет добиться более насыщенного ароматического профиля вайсбир по сравнению с закрытым брожением.