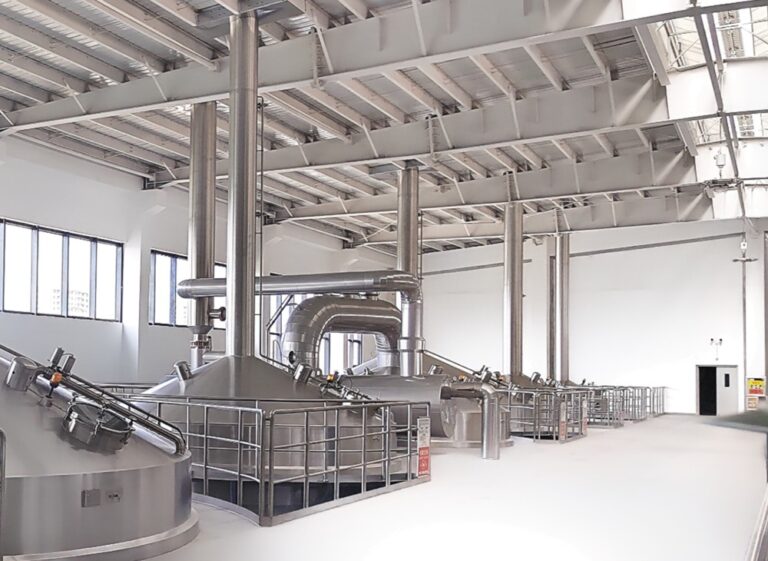
Les cuves de fermentation, également appelées « fermentateurs » ou « FV » (et parfois orthographiées « fermentors »), sont les cuves, fûts ou autres récipients dans lesquels le moût est conservé pendant sa fermentation pour devenir de la bière.
Les cuves de fermentation ont toujours constitué un élément essentiel, même dans les brasseries artisanales les plus modestes. Au fil du temps, elles ont pris des formes infiniment variées ; pratiquement tout récipient capable de contenir un liquide peut servir de cuve de fermentation. Cela dit, la technologie utilisée pour les cuves de fermentation a considérablement évolué au cours des 50 dernières années.
Évolution historique des cuves de fermentation
D’un point de vue historique, l’évolution des cuves de fermentation a toujours suivi de très près celle des méthodes et des techniques de brassage. Les premières bières étaient probablement fermentées dans des outres en peau d’animal et des bols en bois sculpté. Dès les débuts des civilisations sumérienne et égyptienne (vers 4 000 av. J.-C.), d'où proviennent les premiers témoignages écrits sur le brassage, les récipients utilisés étaient des jarres en céramique de type amphore, d'une capacité pouvant probablement atteindre plusieurs centaines de litres. Ces jarres en céramique sont restées, pendant des milliers d’années, les récipients de fermentation et de stockage de la plupart des bières (ainsi que des vins).
C'est entre 500 et 1000 après J.-C. que l'on trouve les premières traces historiques de méthodes de brassage en Europe du Nord. À cette époque, les cuves de fermentation étaient généralement en bois, le plus souvent en chêne, et ce matériau est resté privilégié jusqu'au XIXe siècle. Voir “ chêne ”. Au départ, on utilisait du bois brut non revêtu, mais dès le XIXe siècle, la plupart des cuves de fermentation en bois étaient recouvertes d’une couche de goudron, de poix ou de résine. Ce revêtement formait une surface inerte qui empêchait la bière d’entrer en contact direct avec la surface du bois, plutôt tendre, rugueuse et perméable. Les cuves en bois revêtues pouvaient être nettoyées plus efficacement, ce qui augmentait considérablement la stabilité de la bière face aux infections microbiologiques et aux arômes indésirables provenant du bois lui-même. Les cuves de fermentation en bois étaient construites dans différentes dimensions : petites ou grandes, ouvertes ou fermées, verticales ou horizontales. Jusqu’à très récemment, les cuves de fermentation de Pilsner Urquell formaient encore une véritable forêt de cuves en bois ouvertes, chacune posée sur son propre socle. Voir Pilsner Urquell. À l’époque de la Révolution industrielle, de nombreuses cuves de fermentation en bois avaient atteint des dimensions gigantesques. La plus célèbre (ou tristement célèbre) d’entre elles était une cuve de fermentation de la brasserie Meux “ Horse Shoe ” à Londres. Voir Meux Reid & Co. Cette cuve de fermentation en bois mesurait 22 pieds de haut et contenait plus d’un demi-million de litres de bière en fermentation. À 18 h, le 17 octobre 1814, l’un des 29 cerceaux géants en fer qui maintenaient la cuve se brisa. La cuve éclata, provoquant une réaction en chaîne avec les cuves voisines, faisant sauter le mur du bâtiment et inondant la rue. Deux maisons furent emportées et neuf personnes trouvèrent la mort lors de cette « inondation de bière de Londres ».”
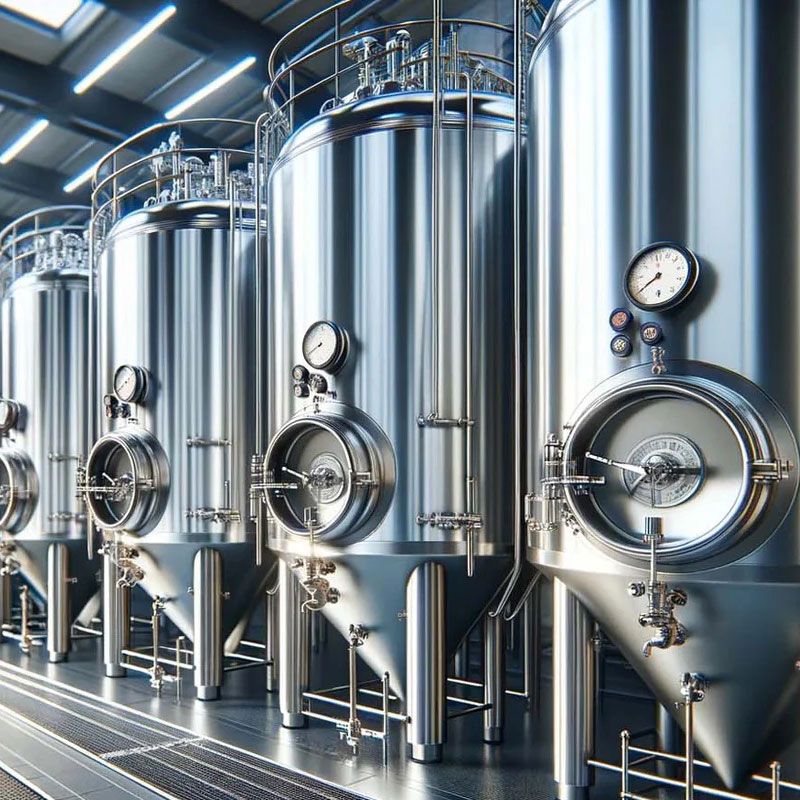
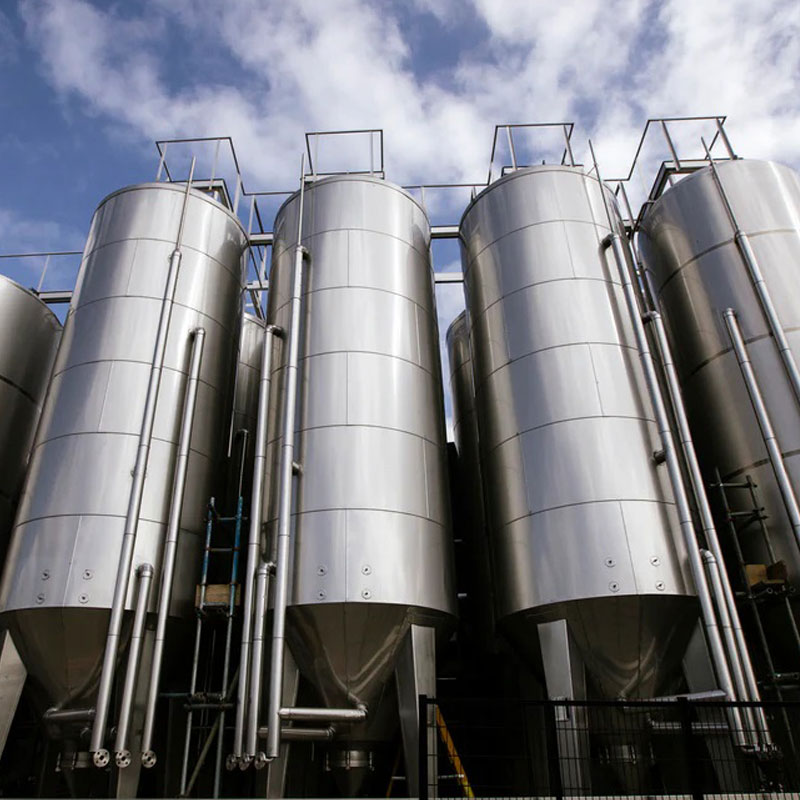
Cuves cylindro-coniques à la brasserie Paulaner de Munich. Les cuves cylindro-coniques sont dotées d'un fond incliné en forme de cône qui, entre autres avantages, permet aux brasseurs de retirer facilement la levure pour l'éliminer ou la réutiliser. Roger Putman
Cet incident, parmi d’autres, a incité les brasseries à se mettre en quête de matériaux autres que le bois pour la fabrication de grandes cuves de fermentation. Plus tard au XIXe siècle, la plupart des grandes brasseries, qu’elles soient nouvelles ou en pleine expansion, se sont dotées de cuves de fermentation carrées en béton, revêtues de résine, d’asphalte, d’ardoise ou d’émail. Voici une description d’une brasserie londonienne de style XIXe siècle, telle qu’elle était décrite en 1911 :
L'étape suivante est celle de la fermentation, qui se déroule dans une magnifique salle située en sous-sol, dont le sol est entièrement recouvert d'ardoise. Connue sous le nom de “ salle Havelock ”, elle a été construite à l’époque de la révolte des Indiens et présente une forme en L, avec des dimensions de 210 pieds sur 132 pieds. On y trouve des cuves de fermentation en ardoise et en bois, chacune équipée d’un « parachute » en cuivre permettant d’écumer la levure, et reliées aux cuves à levure situées en contrebas. Chacune de ces cuves a une capacité de 120 à 190 barils et est équipée d’un régulateur de température permettant d’augmenter ou de diminuer la température du moût à volonté. Ce dispositif se compose d’une série de tuyaux fixés à l’intérieur de la cuve et dont les entrées et sorties se trouvent à l’extérieur ; cela permet de faire circuler de l’eau chaude ou froide dans les tuyaux à tout moment.
Les fermentations actives dégagent une chaleur considérable, et les températures de fermentation peuvent rapidement atteindre un niveau susceptible de nuire aux arômes et à la santé des levures. Il était donc essentiel de pouvoir refroidir la bière en fermentation, en particulier pendant les mois chauds de l’été. L’introduction des cuves en acier doux a coïncidé avec la généralisation de la réfrigération industrielle “ artificielle ”. Apparue pour la première fois à la brasserie allemande Spaten en 1871, la réfrigération artificielle permettait de refroidir les cuves de fermentation par d’autres moyens que le refroidissement “ naturel ” obtenu en creusant de profondes caves de fermentation. Ces caves étaient auparavant refroidies à l’aide de grandes quantités de glace extraite des rivières et des lacs en hiver, puis disposée au-dessus des plafonds et sous les planchers des caves. Aux débuts de la réfrigération, le refroidissement des cuves de fermentation s’effectuait soit en faisant circuler de l’air réfrigéré dans les caves de fermentation, soit en faisant circuler de l’eau ou de la saumure refroidie à travers des serpentins métalliques à l’intérieur des cuves. En général, les serpentins étaient en cuivre ou en laiton, car ces matériaux conduisent efficacement la chaleur et ne sont pas fortement attaqués par le moût ou la bière. Les serpentins de refroidissement étaient placés le long des parois ou au fond des cuves de fermentation. En ouvrant et fermant manuellement les vannes des serpentins, il était possible de refroidir rapidement la bière, même pendant la fermentation active. Cependant, cette méthode restait rudimentaire et la température pouvait varier considérablement d’une cuve à l’autre, car celles-ci étaient à la fois ouvertes et non isolées.
Au tournant du XXe siècle, l’industrialisation rapide a entraîné l’utilisation généralisée de l’acier doux dans tous les types de construction. L’acier doux est devenu le matériau de prédilection pour la fabrication des cuves de fermentation. L’acier doux étant très sensible à la corrosion provoquée par les liquides acides tels que la bière, tout contact direct avec celle-ci entraînait la formation de rouille sur les cuves, ce qui conférait à la bière un goût et un arôme métalliques prononcés. Il fallait donc revêtir les cuves en acier doux, et les matériaux privilégiés à cet effet étaient l’émail, le verre, puis, plus tard, les polymères de type époxy. Tant que le revêtement en émail ou en verre restait intact, la surface intérieure de la cuve était parfaitement hygiénique et facile à nettoyer. Cependant, l’émail et le verre sont tous deux des matériaux très fragiles qui finissent par s’écailler et se fissurer, tout comme l’époxy. De nombreuses opérations dans les brasseries restaient manuelles, y compris le nettoyage des cuves, et des ouvriers devaient pénétrer dans ces cuves pour les récurer à la main après chaque utilisation. Les revêtements s’abîmaient facilement mais étaient très difficiles à réparer.

Une chose évoluait toutefois : bien que la fermentation à ciel ouvert fût encore pratiquée par certaines grandes brasseries américaines jusque dans les années 1970, la norme aux États-Unis s'est progressivement orientée vers une fermentation entièrement fermée. Cela a permis d'améliorer les conditions d'hygiène lors de la fermentation et a facilité la récupération et la réutilisation du dioxyde de carbone produit par la levure.
Vers 1920, l'aluminium est devenu abordable, et de nombreuses brasseries ont commencé à installer des cuves de fermentation fabriquées dans ce métal beaucoup plus léger. L'aluminium présentait l'énorme avantage d'être résistant à la corrosion provoquée par le moût et la bière et pouvait donc être utilisé sans qu'il soit nécessaire d'appliquer un revêtement intérieur fragile. L'un des principaux inconvénients de l'aluminium est toutefois qu'il est attaqué par la soude caustique (hydroxyde de sodium), qui est depuis plusieurs décennies le détergent privilégié pour le nettoyage des équipements de brasserie.
Peu après l'apparition de l'aluminium, l'acier inoxydable a fait son apparition à l'échelle industrielle en tant que matériau de construction. Ce matériau présentait de nombreux avantages pour une utilisation dans les brasseries en général et reste aujourd'hui encore le choix incontesté pour la fabrication des cuves de fermentation. De même, les canalisations, les pompes, les vannes et la quasi-totalité des autres équipements de brasserie entrant en contact direct avec la bière sont fabriqués en acier inoxydable.

Jusqu’aux années 1960, qu’ils soient en acier doux, en aluminium ou en acier inoxydable, la plupart des cuves de fermentation étaient de forme cylindrique et disposées horizontalement. Elles étaient généralement empilées sur plusieurs niveaux dans les caves de fermentation, et il était rare d’isoler individuellement les cuves, car cela représentait un coût relativement élevé. C’est pourquoi toutes les cuves de fermentation n’étaient utilisées que pour la fermentation primaire ; ainsi, une fois la fermentation active terminée, la bière était transférée à l’aide de pompes et de tuyaux vers une autre cuve située dans une cave distincte pour la maturation finale. Les bières de fermentation basse (lager) étaient conservées pendant de longues périodes à basse température dans les caves de maturation, tandis que les ales étaient généralement transférées dans une troisième cave remplie de cuves de stockage ou de soutirage avant d’être conditionnées.
Unitanks (réservoirs universels)
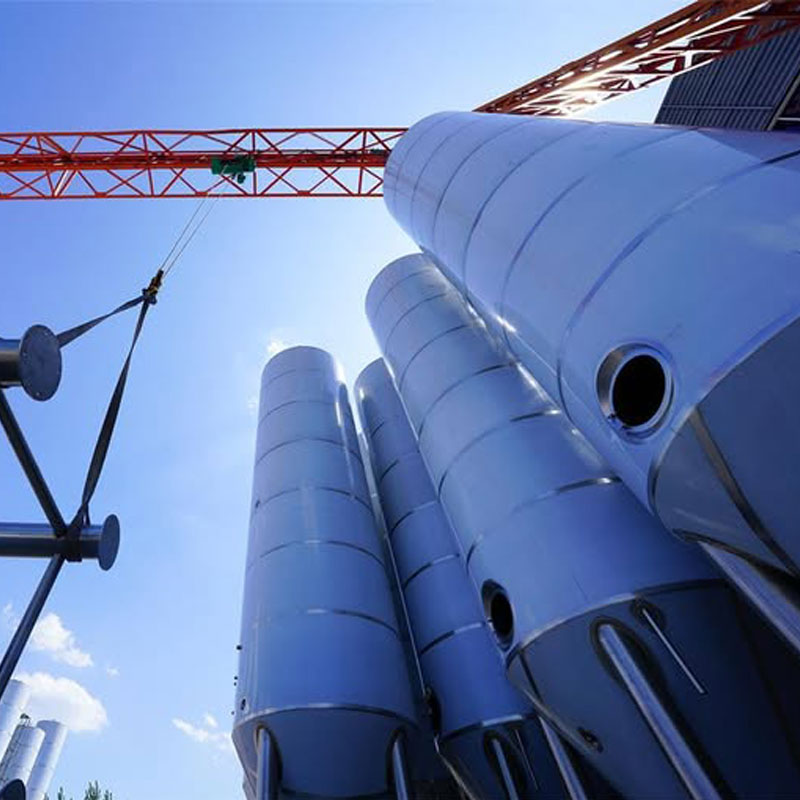
Les progrès se sont poursuivis à la fin du XIXe siècle avec l’apparition de cuves cylindriques verticales, dont certaines présentaient un fond incliné ou conique. Dans les années 1960, une avancée technologique a permis l’émergence d’un nouveau principe : la fermentation primaire et l’élevage pouvaient désormais être effectués dans une même cuve. Cette avancée a donné naissance à la cuve “ cylindroconique ” moderne, une cuve cylindrique verticale dotée d’un fond incliné en forme de cône. Ces cuves ont été baptisées “ cuves universelles ”, ou « unitanks » en abrégé. Les unitanks se sont généralisés dans les années 1970 et, au cours des 40 dernières années, la cuve cylindroconique a — à quelques exceptions notables près liées au brassage de styles de bières très traditionnels en Belgique et dans les îles britanniques — remplacé tous les autres types de cuves de fermentation. Il est communément admis dans l’industrie brassicole que les cuves cylindroconiques présentent de nombreux avantages par rapport à tous les modèles de cuves plus anciens :
- Ils permettent d'éviter de déplacer la bière au cours du processus, ce qui constitue un avantage considérable en termes de qualité de la bière, de durée des opérations, d'optimisation de l'espace et de rentabilité de la production.
- Le nettoyage, la désinfection et le contrôle microbiologique sont nettement plus efficaces dans les cuves cylindro-coniques que dans les modèles de cuves plus anciens.
- Ils peuvent être isolés individuellement et à moindre coût.
- Le niveau d'automatisation requis dans les grandes brasseries modernes est beaucoup plus simple à mettre en œuvre et moins coûteux qu'avec les anciens modèles de cuves.
- La récupération du CO₂ pendant la fermentation primaire à des fins de régénération (et de réutilisation/vente) est aisée dans les cuves cylindro-coniques, contrairement aux anciennes cuves de fermentation ouvertes.
- La culture de la levure est plus efficace, plus sélective et plus hygiénique dans les cuves cylindro-coniques que dans les anciens modèles de cuves.
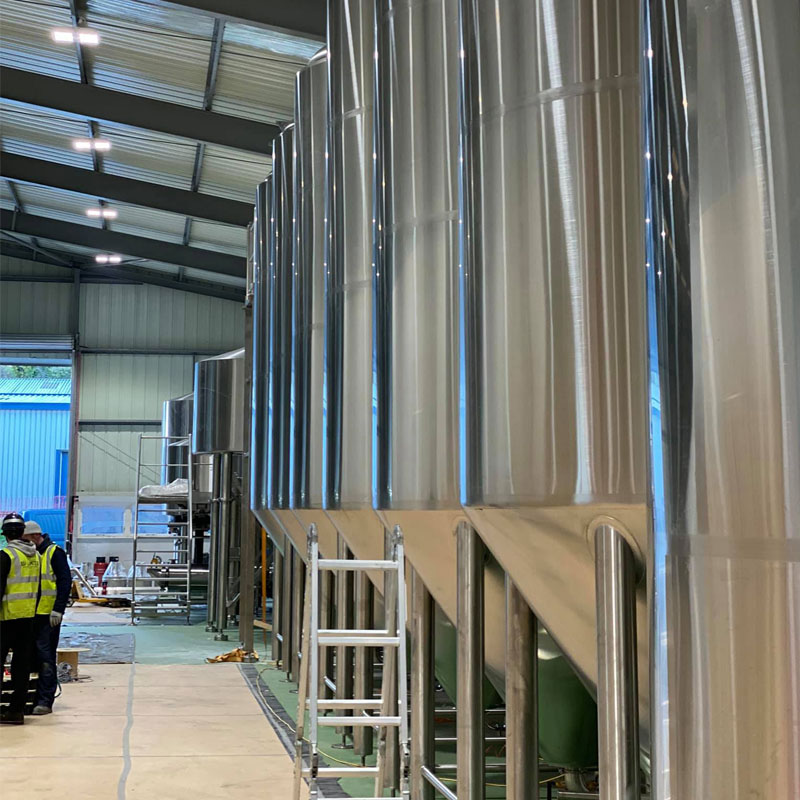
Il est intéressant de noter que la cuve cylindro-conique trouve ses origines dans des brevets datant de 1908 et 1927, mais que la révolution dans la fabrication de l’acier inoxydable a été nécessaire pour rendre la fabrication et l’utilisation de telles cuves viables. La généralisation des cuves cylindro-coniques a commencé en Irlande au début des années 1960, où l’on utilisait des cuves verticales (c’est-à-dire des cuves cylindriques posées à la verticale) en acier inoxydable d’une capacité pouvant atteindre 11 500 hl (9 798 barils américains). En 1965, la brasserie japonaise Asahi a breveté une grande cuve verticale à fond incliné, permettant de récolter la levure du côté le plus bas. Voir brasseries Asahi. La première brasserie à grande échelle à avoir installé un grand nombre de cuves cylindro-coniques fut la brasserie Rainier à Seattle, dans l’État de Washington, vers 1970. Ces cuves, surnommées “ cuves Rainier ”, possédaient bien un fond conique, mais avec un angle de cône très faible, de seulement 25°. Peu après, on découvrit qu’un angle de cône plus prononcé (70° est la norme actuelle) facilitait la récolte de la levure qui se déposait au fond du cône après la fermentation. L’évolution et le développement ultérieurs de la technologie des cuves cylindro-coniques se sont concentrés sur le nombre et l’emplacement des chemises de refroidissement. Les chemises de refroidissement sont des « ceintures » creuses soudées sur la surface extérieure (mais à l’intérieur de la couche d’isolation et du revêtement extérieur) de la cuve, à travers lesquelles un fluide de refroidissement (soit du glycol à des températures inférieures au point de congélation, soit de l’ammoniac à détente directe) peut circuler, refroidissant ainsi le contenu de la cuve. L’emplacement et la taille des chemises de refroidissement sont essentiels pour garantir une circulation et un brassage optimaux de la bière pendant la fermentation, assurant ainsi l’homogénéité particulièrement importante dans les grandes cuves. Au cours de la fermentation, le dégagement de CO₂ peut créer de puissants courants dans la bière en fermentation. Lorsque les chemises situées vers le haut de la cuve sont refroidies, le liquide refroidi s’écoule vers le fond de la cuve. Dans le même temps, la bière située vers le fond de la cuve, réchauffée par sa propre fermentation, remonte vers le haut de la cuve, pour y être à nouveau refroidie. Ce mouvement contribue à créer une circulation et un brassage du liquide, favorisant ainsi des fermentations plus rapides, plus saines et plus complètes.
La géométrie générale des cuves a également fait l’objet d’études dans les années 1970 et 1980, ce qui a conduit à la conception de cuves cylindro-coniques plus hautes et plus élancées, permettant ainsi de gagner de l’espace au sol. Cependant, on s’est rapidement rendu compte que dès lors que ces cuves dites « fusées » (en raison de leur apparence) dépassaient un rapport hauteur/diamètre de 5:1, il était impossible d’obtenir un bon brassage et la levure subissait une pression hydrostatique excessive. C’est pourquoi, aujourd’hui, les cuves cylindroconiques sont généralement construites avec des rapports hauteur/diamètre compris entre 1:1 et 5:1.
Les cuves cylindro-coniques modernes sont équipées de plusieurs chemises de refroidissement. Cela répond à deux objectifs : d'une part, assurer la circulation thermique optimale de la bière pendant la fermentation, comme mentionné précédemment, et d'autre part, permettre au brasseur d'utiliser la cuve à une capacité inférieure à sa capacité maximale. Une cuve cylindroconique est également équipée d’un “ dispositif de nettoyage ” installé de manière permanente dans sa partie supérieure, ce qui permet un lavage interne facile et automatisé de la cuve. Voir « nettoyage en place » (CIP). De plus, il peut y avoir plusieurs sorties au fond de la cuve, ce qui permet au brasseur de soutirer la bière sans emporter la levure qui s'est déposée au fond du cône.

Dès leur apparition, les cuves cylindro-coniques se sont révélées particulièrement adaptées à une installation en extérieur, ce qui a permis aux grandes brasseries de gagner de la place et de réduire leurs coûts de construction. Les cuves extérieures sont regroupées dans ce qu'on appelle des parcs de cuves, où elles sont placées très près les unes des autres. Cela est rendu possible par le fait qu'aucune opération manuelle ni aucun entretien des cuves n'a lieu dans le parc de cuves lui-même. Au contraire, toutes les canalisations vers et depuis les cuves partent du parc de cuves et traversent un mur adjacent pour rejoindre la zone de traitement de la bière à l'intérieur de la brasserie. Toutes les pompes automatiques, vannes ou bras articulés devant être actionnés lors de l’utilisation des cuves sont installés à cet endroit, ce qui élimine en grande partie le recours à de longs tuyaux.
État des lieux en matière de cuves de fermentation
Les brasseries les plus modernes utilisent encore des cuves cylindro-coniques. La prochaine étape dans le développement des procédés pourrait être l’introduction de la fermentation en continu avec des levures immobilisées. Les avancées les plus récentes dans la technologie de ces cuves concernent ce que l'on pourrait appeler “ les accessoires ” des cuves, à savoir le brassage mécanique (recirculation par pompage du fond vers le haut) de la bière en fermentation, ainsi que des systèmes de contrôle avancés qui mesurent et régulent automatiquement le déroulement de la fermentation. Voir « fermentation en continu » et « réacteur à levures immobilisées ».
Des traditions préservées
L'introduction de la cuve cylindro-conique n'a pas entraîné la disparition de tous les types de cuves traditionnelles. Les exigences du processus de brassage des ales anglaises traditionnelles ont conduit de nombreuses grandes brasseries à conserver la géométrie traditionnelle des cuves carrées dotées d’un “ plafond pénétrable ”, à travers lequel les levures de fermentation haute traditionnelles s’accumulent à la fin de la fermentation primaire et d’où elles peuvent être automatiquement récoltées grâce à un système combinant vannes et jets. Ce type de cuve est appelé “ Yorkshire Square ”, en référence à sa forme et à la région où elle a été inventée et s’est généralisée au cours du XXe siècle. Les Yorkshire Square modernes peuvent avoir un volume aussi important que les cuves cylindro-coniques ; elles sont également fermées et équipées de systèmes CIP, ce qui les rend tout aussi faciles à automatiser que ces dernières. Mais comme elles sont plus complexes, elles représentent un investissement plus coûteux, occupent davantage d’espace et ne peuvent généralement pas être installées à l’extérieur.
De nombreuses brasseries britanniques perpétuent la tradition de la fermentation à ciel ouvert. Elles sont fermement convaincues que cette méthode a des effets bénéfiques sur la santé des levures et la saveur de la bière. En Bavière, la fermentation à ciel ouvert est parfois utilisée pour la fabrication de la weissbier et, à l'occasion, pour la lager. De nombreux brasseurs de cette région estiment que la fermentation à ciel ouvert tend à conférer à la weissbier un profil aromatique plus intense que la fermentation en cuve fermée.