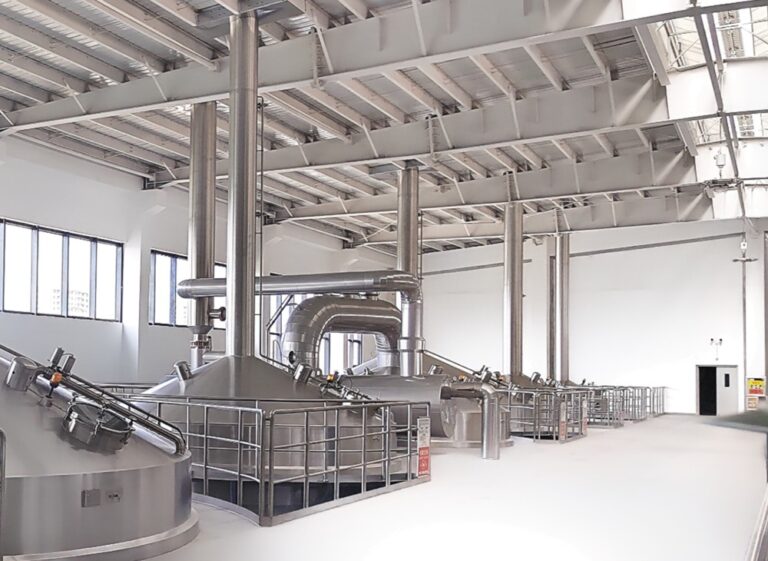
발효 용기(fermentation vessels)는 발효조(fermenters) 또는 FV(때로는 fermentors로 표기되기도 함)라고도 불리며, 맥아즙이 맥주로 발효되는 동안 보관되는 탱크, 통 또는 기타 용기를 말합니다.
발효 용기는 아무리 소박한 가정용 양조장이라 할지라도 항상 필수적인 요소였습니다. 발효 용기의 형태는 시대에 따라 거의 무한히 다양하게 변해왔으며, 액체를 담을 수 있는 거의 모든 것이 잠재적인 발효 용기가 될 수 있습니다. 그렇긴 하지만, 지난 50년 동안 발효 용기에 적용되는 기술은 상당히 발전했습니다.
발효 용기의 역사적 발전
역사적으로 발효 용기의 발전은 양조 방법과 기술의 발전을 매우 밀접하게 반영해 왔습니다. 최초의 맥주는 아마도 동물 가죽 주머니나 조각된 나무 그릇에서 발효되었을 것입니다. 양조에 관한 최초의 기록이 남아 있는 수메르와 이집트 문명 초기(기원전 4000년경)부터 사용된 용기는 도자기 암포라 형태의 항아리로, 용량은 아마도 수백 리터 정도였을 것으로 추정됩니다. 이러한 도자기 항아리는 수천 년 동안 대부분의 맥주(그리고 와인)를 발효하고 저장하는 용기로 사용되었습니다.
서기 500년부터 1000년 사이 북유럽에서 양조 방법에 대한 최초의 역사적 증거가 나타납니다. 이 무렵 주로 사용되던 발효 용기는 나무, 대개는 참나무로 만들어졌으며, 참나무는 1800년대까지 선호되는 재료로 남아 있었습니다. “오크” 항목 참조. 초기에는 안감을 대지 않은 생목재가 사용되었으나, 1800년대에 이르러서는 대부분의 목재 발효 용기에 타르, 피치, 또는 수지 등의 안감이 덧대어졌다. 이 안감은 불활성 표면 역할을 하여, 맥주가 목재의 다소 부드럽고 거칠며 침투하기 쉬운 표면과 직접 접촉하는 것을 방지했다. 내부가 코팅된 목재 발효조는 더 효과적으로 세척할 수 있었기 때문에, 미생물 감염과 목재 자체에서 비롯되는 이취에 대한 맥주의 안정성을 크게 높일 수 있었다. 목재 발효조는 크기가 작거나 크고, 개방형이거나 밀폐형이며, 수직형이거나 수평형 등 다양한 형태로 제작되었다. 아주 최근까지 필스너 우르켈(Pilsner Urquell)의 발효 용기는 각각 별도의 받침대 위에 놓인 개방형 목재 통들이 숲을 이루고 있었다. 필스너 우르켈을 참조하라. 산업 혁명 시기에는 많은 목재 발효 용기가 거대한 규모를 자랑했다. 그중 가장 유명(혹은 악명) 높은 것은 런던의 뫼스(Meux) “호스 슈(Horse Shoe)” 양조장에 있던 발효조였습니다. 뫼스 리드 앤 컴퍼니(Meux Reid & Co.)를 참조하십시오. 이 목재 발효조는 높이가 22피트에 달했으며, 50만 리터가 넘는 발효 중인 맥주를 담을 수 있었습니다. 1814년 10월 17일 오후 6시, 발효조를 고정하고 있던 29개의 거대한 철제 고리 중 하나가 끊어졌습니다. 발효조가 터지면서 주변 발효조들과 연쇄 반응을 일으켜 건물 외벽을 날려버리고 거리를 물바다로 만들었습니다. 이 ‘런던 맥주 홍수’로 두 채의 집이 휩쓸려 갔고, 9명이 사망했다.”
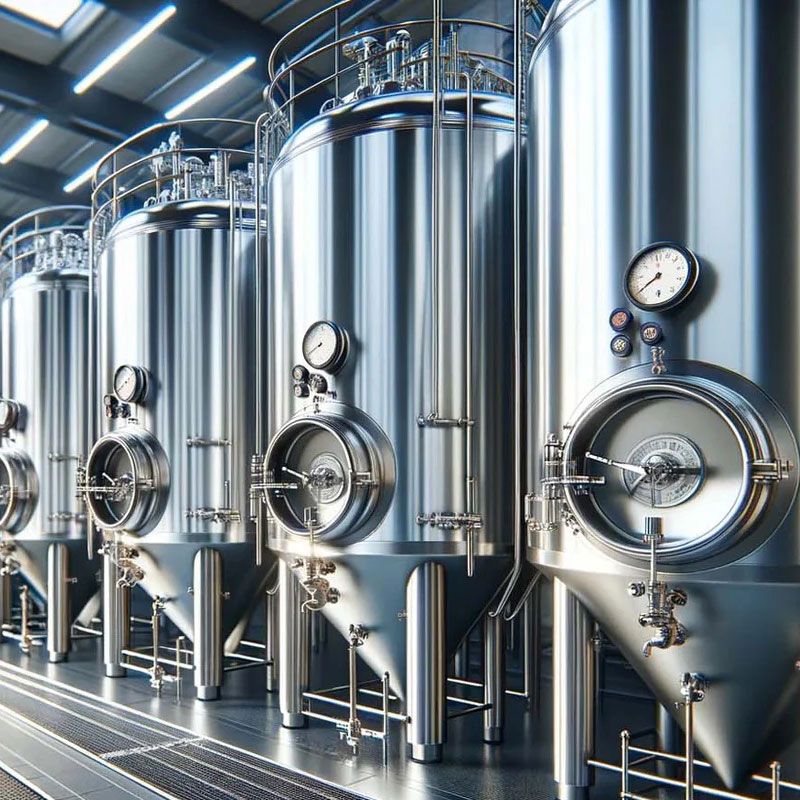
뮌헨의 파울라너 양조장에 있는 원통원추형 탱크. 원통원추형 탱크는 바닥이 경사진 원추형으로 되어 있어, 여러 장점 중에서도 양조사가 효모를 쉽게 제거하여 폐기하거나 재투여할 수 있게 해줍니다. 로저 퍼트먼
이 사건을 비롯한 여러 사건들로 인해 양조장들은 대형 발효조를 만들기 위해 나무 이외의 다른 재료를 찾기 시작했습니다. 19세기 후반에 이르러, 새로 설립되거나 규모를 확장하는 대부분의 대형 양조장에는 수지, 아스팔트, 슬레이트 또는 에나멜로 내부를 코팅한 사각형 콘크리트 발효조가 설치되었습니다. 다음은 1911년에 기술된 19세기 스타일의 런던 양조장에 대한 설명입니다:
다음 공정은 발효 과정으로, 이는 아래층에 있는 웅장한 방에서 이루어지는데, 이 방의 바닥은 전적으로 슬레이트로 만들어져 있습니다. 이곳은 “하벨록 룸(Havelock Room)”으로 알려져 있으며, 인도 반란 당시 지어졌고, L자형으로 길이는 210피트, 너비는 132피트이다. 이곳에는 슬레이트와 나무로 만든 발효조가 놓여 있으며, 각 발효조에는 효모를 걷어내기 위한 구리제 파라슈트가 장착되어 있고, 아래에 있는 효모 탱크와 연결되어 있습니다. 각 발효조는 120~190배럴을 담을 수 있으며, 원할 때 맥아즙의 온도를 높이거나 낮출 수 있는 온도 조절 장치가 장착되어 있습니다. 이 장치는 통 내부에 고정된 일련의 파이프로 구성되어 있으며, 입구와 출구는 외부에 위치해 있습니다. 이를 통해 언제든지 파이프를 통해 뜨거운 물이나 차가운 물을 흘려보낼 수 있습니다.
활발한 발효 과정에서는 상당한 열이 발생하며, 발효 온도가 급격히 상승하여 맥주의 풍미와 효모의 건강에 악영향을 미칠 수 있습니다. 따라서 특히 더운 여름철에는 발효 중인 맥주를 냉각할 수 있는 능력이 중요했습니다. 연강 탱크의 도입은 산업용 “인공” 냉각 기술의 보급과 시기를 같이했습니다. 1871년 독일의 슈파텐 양조장에서 처음 도입된 인공 냉각 기술 덕분에, 깊은 발효 저장고를 파서 얻는 “자연” 냉각 방식 이외의 방법으로 발효 용기를 냉각할 수 있게 되었습니다. 이러한 발효 저장고는 겨울철 강과 호수에서 채취한 막대한 양의 얼음을 저장고 천장과 바닥 아래에 배치하여 냉각해 왔습니다. 냉각 기술이 도입된 초기에는 발효 저장고에 냉각된 공기를 순환시키거나, 탱크 내부의 금속 코일을 통해 냉각된 물이나 염수를 순환시켜 발효 용기를 냉각시켰습니다. 일반적으로 코일은 구리나 황동으로 제작되었는데, 이 두 재료는 열전도율이 높을 뿐만 아니라 맥아즙이나 맥주에 의해 크게 부식되지 않기 때문입니다. 냉각 코일은 발효 용기의 측면이나 바닥을 따라 배치되었습니다. 냉각 코일에 있는 밸브를 수동으로 열고 닫음으로써, 활발한 발효가 진행 중일 때조차 맥주를 빠르게 냉각시킬 수 있었습니다. 그러나 이 방법은 여전히 원시적이었으며, 탱크가 개방형이고 단열 처리가 되어 있지 않았기 때문에 용기마다 온도 차이가 크게 날 수 있었습니다.
20세기 초반 무렵, 급속한 산업화로 인해 모든 유형의 건축에 연강이 널리 사용되기 시작했습니다. 연강은 발효 탱크를 제작하는 데 가장 선호되는 재료가 되었습니다. 연강은 맥주와 같은 산성 액체에 의해 부식이 매우 쉽게 일어나기 때문에, 맥주와 직접 접촉하면 탱크가 녹슬게 되어 맥주에 뚜렷한 금속성 맛과 향이 배어들게 됩니다. 따라서 연강 탱크에는 내벽 코팅이 필요했으며, 이를 위해 주로 에나멜, 유리, 그리고 나중에는 에폭시 계열의 고분자 재료가 사용되었다. 에나멜이나 유리 내벽이 손상되지 않는 한, 이는 위생적이며 세척하기 쉬운 내부 탱크 표면이었다. 그러나 에나멜과 유리는 모두 에폭시와 마찬가지로 매우 취성이 강한 재료로, 시간이 지나면 결국 조각이 떨어져 나가거나 금이 가기 시작합니다. 탱크 세척을 비롯한 많은 양조장 작업은 여전히 수작업으로 이루어졌으며, 작업자들은 탱크를 사용할 때마다 탱크 안으로 들어가 손으로 문질러 세척해야 했습니다. 내벽재는 쉽게 손상되었지만 수리하기는 매우 어려웠습니다.

한 가지 개선된 점이 있었다. 1970년대까지도 일부 미국의 대형 양조장에서는 여전히 개방형 발효 방식을 사용하고 있었지만, 미국의 표준은 서서히 완전 밀폐형 발효 방식으로 전환되었다. 이로 인해 발효 과정이 더욱 위생적으로 이루어지게 되었으며, 효모가 생성한 이산화탄소를 회수하고 재사용하는 것도 용이해졌다.
1920년경, 알루미늄의 가격이 저렴해지면서 많은 양조장에서 이 훨씬 가벼운 금속으로 만든 발효 탱크를 설치하기 시작했습니다. 알루미늄은 맥아즙과 맥주에 의한 부식에 강하다는 큰 장점이 있어, 취성 있는 내부 라이닝을 덧대지 않고도 사용할 수 있었습니다. 그러나 알루미늄의 주요 단점 중 하나는 수십 년 동안 양조장 장비 세척에 주로 사용되어 온 세정제인 가성소다(수산화나트륨)에 의해 부식된다는 점입니다.
알루미늄이 도입된 직후, 스테인리스강이 산업 규모로 건축 자재로 도입되었습니다. 이 소재는 양조장 전반에 걸쳐 사용될 때 많은 장점을 제공했으며, 오늘날까지도 발효 탱크 제작에 있어 논란의 여지 없이 가장 먼저 선택되는 소재입니다. 또한, 배관, 펌프, 밸브 및 맥주와 직접 접촉하는 거의 모든 양조장 장비는 스테인리스강으로 제작됩니다.

1960년대까지, 연강, 알루미늄, 스테인리스강 등 어떤 재질로 제작되었든 대부분의 발효조는 원통형이었으며 수평으로 배치되었습니다. 보통 발효실 내에 여러 층으로 쌓아두었으며, 단열 작업이 상대적으로 비용이 많이 들기 때문에 탱크마다 개별적으로 단열 처리를 하는 경우는 드물었습니다. 이러한 이유로 모든 발효 탱크는 1차 발효에만 사용되었으므로, 활발한 발효가 끝나면 펌프와 호스를 이용해 맥주를 별도의 저장실에 있는 다른 탱크로 옮겨 최종 숙성 과정을 거쳤습니다. 저온 발효 맥주(라거)는 라거 저장실에 장기간 저온으로 보관되는 반면, 에일 맥주는 일반적으로 포장되기 전에 저장 탱크나 이송 탱크로 가득 찬 세 번째 저장실로 옮겨졌습니다.
유니탱크(유니버설 탱크)
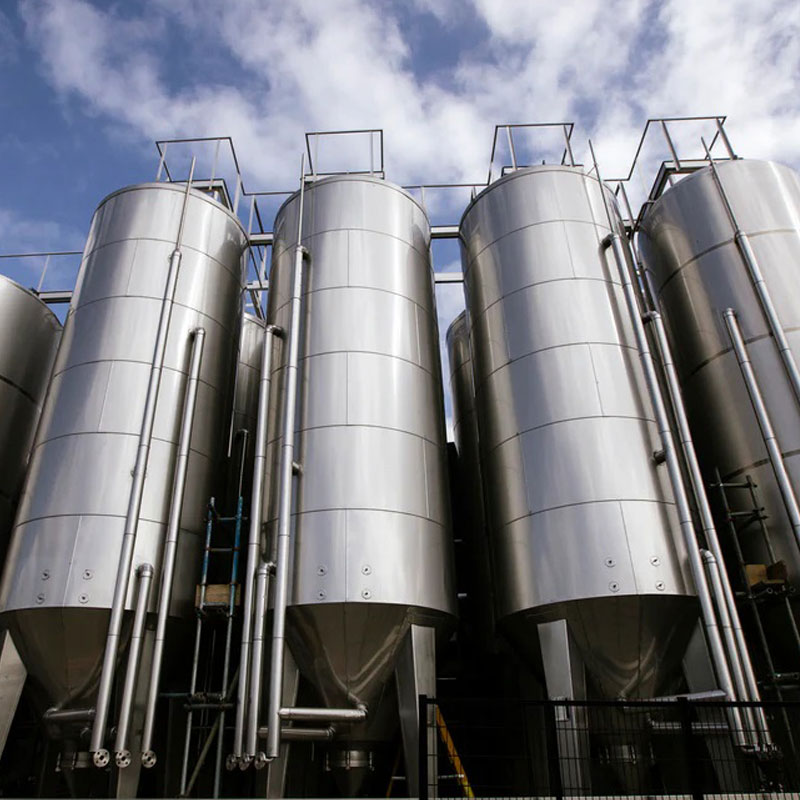
1800년대 후반에는 수직 원통형 용기가 계속 개발되었으며, 일부는 경사진 바닥이나 원뿔형 바닥을 갖추고 있었습니다. 1960년대에 기술의 획기적인 발전으로 새로운 원리가 등장했는데, 바로 1차 발효와 숙성을 동일한 용기에서 진행할 수 있게 된 것이었습니다. 이 획기적인 발전은 현대적인 “원통원추형” 탱크로, 수직 원통형 탱크의 바닥이 경사진 원뿔 모양으로 되어 있는 것이 특징입니다. 이 탱크들은 “범용 탱크(universal tanks)”라고 불렸으며, 줄여서 유닛탱크(unitanks)라고도 했습니다. 유니탱크는 1970년대에 널리 보급되었으며, 지난 40년 동안 원통원추형 탱크는—벨기에와 영국 제도에서 매우 전통적인 맥주 스타일을 양조하는 것과 관련된 몇 가지 중요한 예외를 제외하고—다른 모든 유형의 발효 용기를 대체했습니다. 맥주 업계에서는 원통원추형 탱크가 기존의 모든 탱크 설계에 비해 수많은 장점을 가지고 있다는 점이 일반적으로 인정되어 왔습니다:
- 이를 통해 공정 중에 맥주를 이동시킬 필요가 없어지는데, 이는 맥주 품질, 공정 시간, 공간 활용도 및 생산 경제성 측면에서 큰 이점이 됩니다.
- 실린더-원추형 탱크는 기존의 탱크 설계에 비해 세척, 살균 및 미생물 관리 측면에서 훨씬 뛰어난 성능을 보입니다.
- 각각의 방을 저렴하게 단열 처리할 수 있습니다.
- 대규모의 현대식 양조장에서 요구되는 자동화 수준은 구형 탱크 설계에 비해 훨씬 더 쉽고 비용도 적게 듭니다.
- 1차 발효 과정에서 재생(및 재사용/판매)을 위한 이산화탄소(CO₂) 회수는 기존의 개방형 발효조와 달리 원통원추형 탱크에서는 쉽게 이루어집니다.
- 원통원추형 탱크에서 효모를 분리하는 과정은 기존의 탱크 유형에 비해 효율적이고, 선택성이 높으며, 위생적입니다.
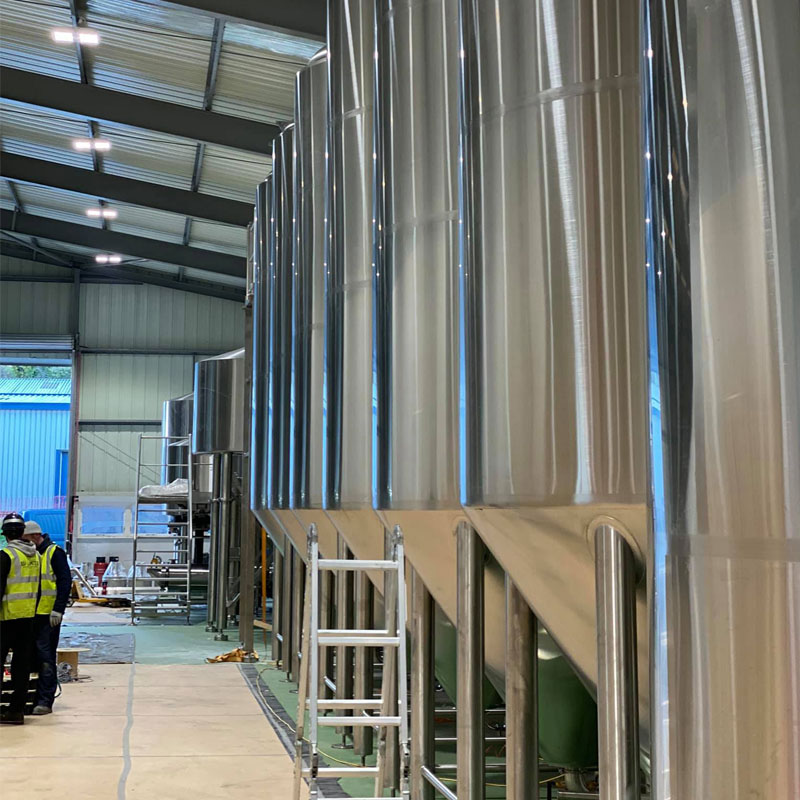
흥미롭게도 원통원뿔형 탱크의 기원은 1908년과 1927년에 등록된 특허로 거슬러 올라가지만, 이러한 탱크의 제조와 사용을 실용화하기 위해서는 스테인리스강 가공 기술의 혁신이 필수적이었습니다. 원통원뿔형 탱크의 보급은 1960년대 초 아일랜드에서 시작되었는데, 그곳에서는 최대 11,500 hl(9798 US bbl) 용량의 수직형(즉, 똑바로 세워진 원통형 탱크) 스테인리스강 탱크가 사용되고 있었습니다. 1965년, 일본의 아사히 양조장은 바닥이 경사진 대형 수직 탱크에 대한 특허를 등록하여, 낮은 쪽에서 효모를 회수할 수 있게 했다. 아사히 양조장 항목을 참조하십시오. 원통원뿔형 탱크를 대량으로 도입한 최초의 대규모 양조장은 1970년경 워싱턴주 시애틀에 위치한 레이니어 양조장이었습니다. “레이니어 탱크’라고 불린 이 탱크들은 원뿔형 바닥을 갖추고 있었으나, 원뿔 각도가 25°에 불과해 매우 완만했습니다. 그 후 얼마 지나지 않아, 원뿔 각도를 더 가파르게(현대 표준은 70°) 설정하면 발효 후 원뿔 바닥에 침전된 효모를 더 편리하게 수확할 수 있다는 사실이 밝혀졌습니다. 원통원추형 탱크 기술의 추가적인 진화와 개발은 냉각 재킷의 수와 배치에 중점을 두었습니다. 냉각 재킷은 탱크의 외면(단, 단열층과 외부 피복층 내부)에 용접된 중공 ”벨트” 형태로, 이를 통해 냉각제(영하 온도의 글리콜 또는 직접 팽창 암모니아)를 순환시켜 탱크 내부의 내용물을 냉각시킬 수 있습니다. 냉각 재킷의 배치와 크기는 발효 과정에서 맥주의 최적의 이동과 혼합을 보장하는 데 매우 중요하며, 이는 특히 대형 탱크에서 중요한 균일성을 확보해 줍니다. 발효 과정에서 발생하는 이산화탄소(CO₂)는 발효 중인 맥주 내에 강력한 흐름을 생성할 수 있습니다. 탱크 상단 부근의 재킷이 냉각되면, 냉각된 액체는 탱크 바닥 쪽으로 내려갑니다. 동시에, 탱크 하단의 맥주는 발효로 인해 가열되어 탱크 상단으로 상승한 후 다시 냉각됩니다. 이러한 작용은 액체의 순환과 혼합을 촉진하여 더 빠르고, 건전하며, 완전한 발효를 이끕니다.
1970년대와 1980년대에는 탱크의 전반적인 형상 설계에 대한 연구도 진행되었으며, 그 결과 바닥 면적을 절약할 수 있는 더 높고 날렵한 원통원뿔형 탱크가 개발되었습니다. 그러나 곧, 외관상 ‘로켓 탱크’라고 불리던 이러한 탱크의 높이 대 직경 비율이 5:1을 초과하면 적절한 혼합이 이루어지지 않고, 효모가 과도한 정수압에 시달린다는 사실이 밝혀졌습니다. 따라서 오늘날 원통원추형 탱크는 일반적으로 높이 대 직경 비율이 1:1에서 5:1 사이로 제작됩니다.
현대식 원통원뿔형 탱크에는 하나 이상의 냉각 재킷이 장착되어 있습니다. 이는 두 가지 목적을 갖습니다. 첫째, 발효 과정에서 앞서 언급한 바와 같이 맥주의 열적 이동을 최적화하기 위함이며, 둘째, 양조사가 탱크를 최대 용량 미만으로 가동할 수 있도록 하기 위함입니다. 또한 원통원추형 탱크의 상단에는 “세척 장치”가 영구적으로 설치되어 있어, 탱크 내부를 쉽고 자동화된 방식으로 세척할 수 있습니다. CIP(세척 장치) 항목을 참조하십시오. 또한 탱크 바닥에는 하나 이상의 배출구가 있을 수 있으며, 이를 통해 양조사는 원뿔형 탱크 바닥에 침전된 효모가 섞이지 않도록 맥주를 탱크에서 배출할 수 있습니다.

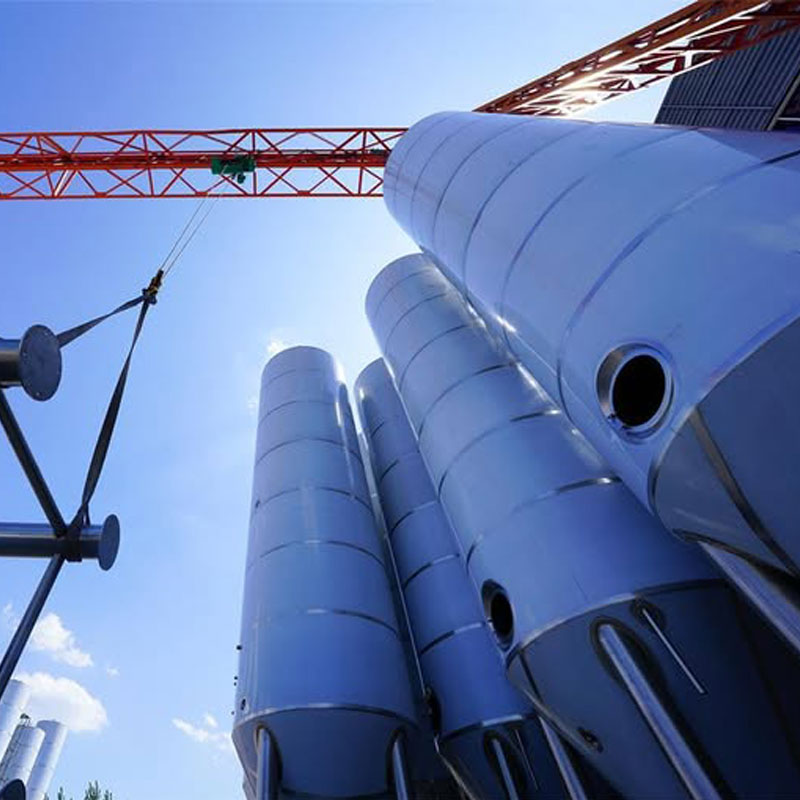
원통원뿔형 탱크는 도입 초기부터 실외 설치에 매우 적합하여, 대규모 양조장의 공간과 건설 비용을 절감해 주었습니다. 실외 탱크들은 이른바 ‘탱크 팜’에 위치하며, 이곳에서는 탱크들이 서로 매우 밀접하게 배치됩니다. 이는 탱크 팜 내부에서 탱크에 대한 수동 조작이나 유지보수가 이루어지지 않기 때문에 가능한 일입니다. 오히려 탱크로 연결되거나 탱크에서 나오는 모든 배관은 탱크 팜에서 시작되어 인접한 벽을 통해 양조장 내부의 맥주 가공 구역으로 연결됩니다. 탱크 사용 시 작동해야 하는 모든 자동 펌프, 밸브 또는 스윙 암은 이곳에 설치되어 있어, 긴 호스가 거의 필요하지 않습니다.
발효 용기의 최신 동향
가장 현대적인 양조장들조차 여전히 원통원추형 탱크를 사용하고 있습니다. 공정 개발의 다음 단계는 고정화 효모를 이용한 연속 발효 방식의 도입이 될 수 있습니다. 이러한 탱크 기술의 최근 발전은 발효 중인 맥주의 기계적 교반(바닥에서 상단으로 펌핑하여 재순환)과 발효 진행 상황을 자동으로 측정하고 제어하는 첨단 제어 시스템 등, 이른바 탱크의 “부속 장치”와 관련된 부분에서 이루어지고 있다. ‘연속 발효’ 및 ‘고정화 효모 반응기’ 항목을 참조하십시오.
계승된 전통
원통원추형 탱크가 도입되었다고 해서 모든 전통적인 탱크 유형이 사라진 것은 아닙니다. 전통적인 영국식 에일 양조에 수반되는 공정상의 요구 사항으로 인해, 많은 대형 양조장들은 “관통 가능한 천장”이 있는 정사각형 탱크의 전통적인 형상을 고수해 왔습니다. 이 천장을 통해 1차 발효가 끝날 무렵 전통적인 상면발효 효모가 쌓이게 되며, 밸브와 분사구를 조합하여 이 효모를 자동으로 회수할 수 있습니다. 이러한 유형의 탱크는 그 모양과 20세기에 발명되어 널리 보급된 지역을 따서 “요크셔 스퀘어(Yorkshire Square)”라고 불립니다. 현대식 요크셔 스퀘어는 원통원뿔형 탱크만큼 용량이 클 수 있으며, 밀폐형으로 설계되어 CIP(현장 세척) 시설이 갖춰져 있어 원통원뿔형 탱크만큼 자동화하기 쉽습니다. 하지만 구조가 더 복잡하기 때문에 투자 비용이 많이 들고, 더 많은 공간을 차지하며, 일반적으로 실외에 설치할 수 없습니다.
많은 영국 양조장들은 개방 발효의 전통을 이어가고 있습니다. 이들은 이 방식이 효모의 건강과 맥주의 풍미에 긍정적인 영향을 미친다고 굳게 믿고 있습니다. 바이에른 지역에서는 바이스비어 생산에 개방 발효가 사용되기도 하며, 때로는 라거 양조에도 활용됩니다. 그곳의 많은 양조사들은 개방 발효가 밀폐 발효에 비해 바이스비어의 향을 더욱 강렬하게 만들어 준다고 믿고 있습니다.