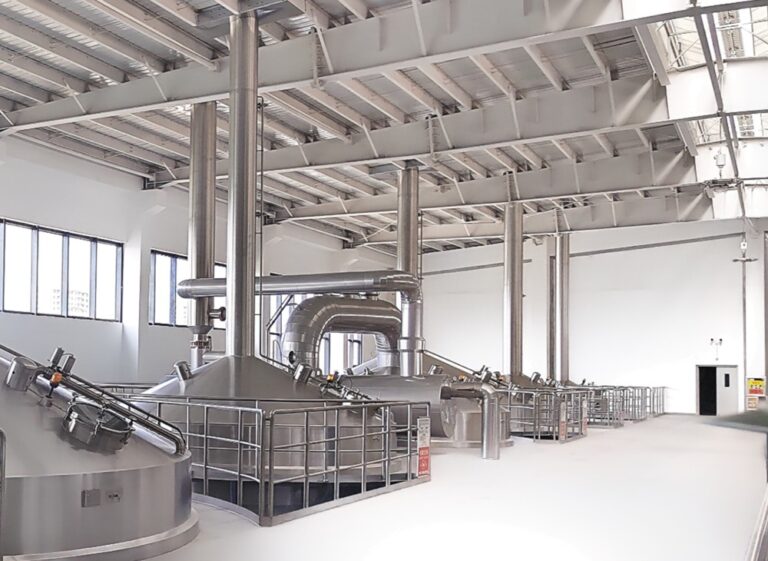
Le moût de malt concentré stérile de qualité industrielle est fourni dans un emballage hermétique, avec une teneur en extrait comprise entre 18 et 60 °P. Il permet d'éliminer les étapes de mouture, de brassage et de filtration du moût. Il s'agit d'un procédé industriel discontinu/semi-continu destiné aux brasseries de petite et moyenne taille ainsi qu'aux brasseries artisanales, couvrant la réception des matières premières, le mélange, le traitement thermique, le refroidissement, la fermentation, la maturation, la filtration, la manutention de la bière claire, le remplissage et le nettoyage CIP. La production et la vente de boissons alcoolisées sans licences en règle sont interdites. Nous pouvons fournir une solution complète d’équipements pour la fabrication de bière à base de moût de malt concentré.
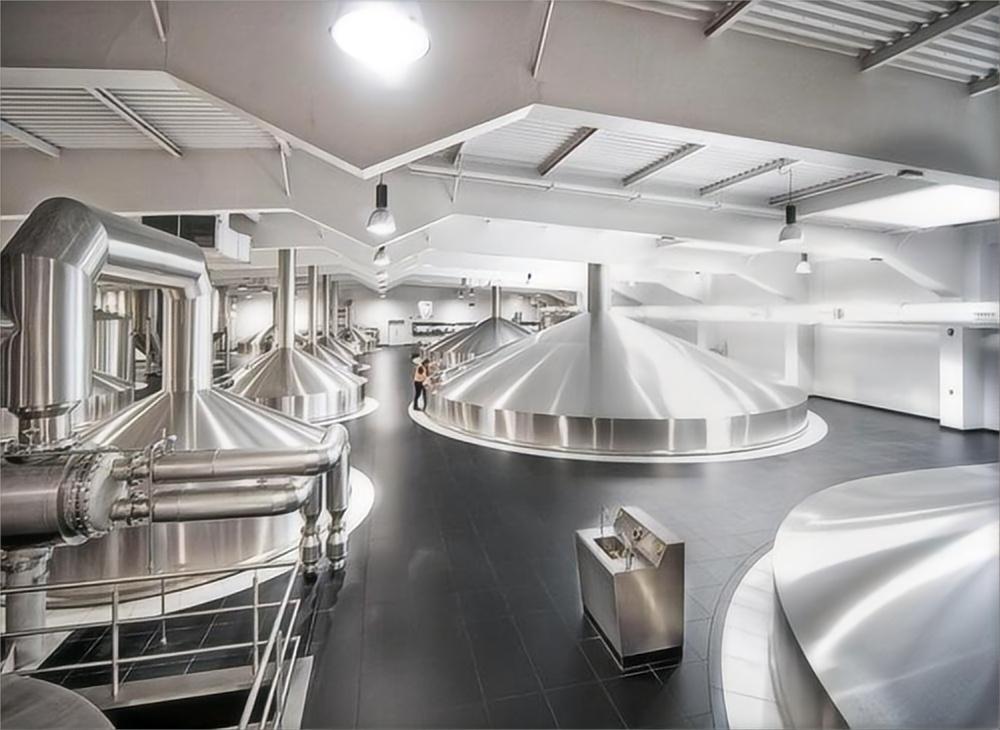
Schéma général du déroulement du processus
Réception et stockage du moût de malt concentré → traitement de l'eau de brassage → dilution et mélange dosés en continu → (ébullition du moût et ajout de houblon) → séparation des drêches chaudes par tourbillon → refroidissement par échangeur de chaleur à plaques → oxygénation du moût → ensemencement de la cuve de fermentation CCT → fermentation principale → réduction du diacétyle → maturation à basse température → récupération / évacuation des levures → filtration de la bière → saturation en CO₂ dans la cuve de bière claire → tamponnage stérile → mise en bouteille (bouteille / canette / fût) → pasteurisation (facultative) → contrôle du produit fini et mise en stock → nettoyage en place (CIP)
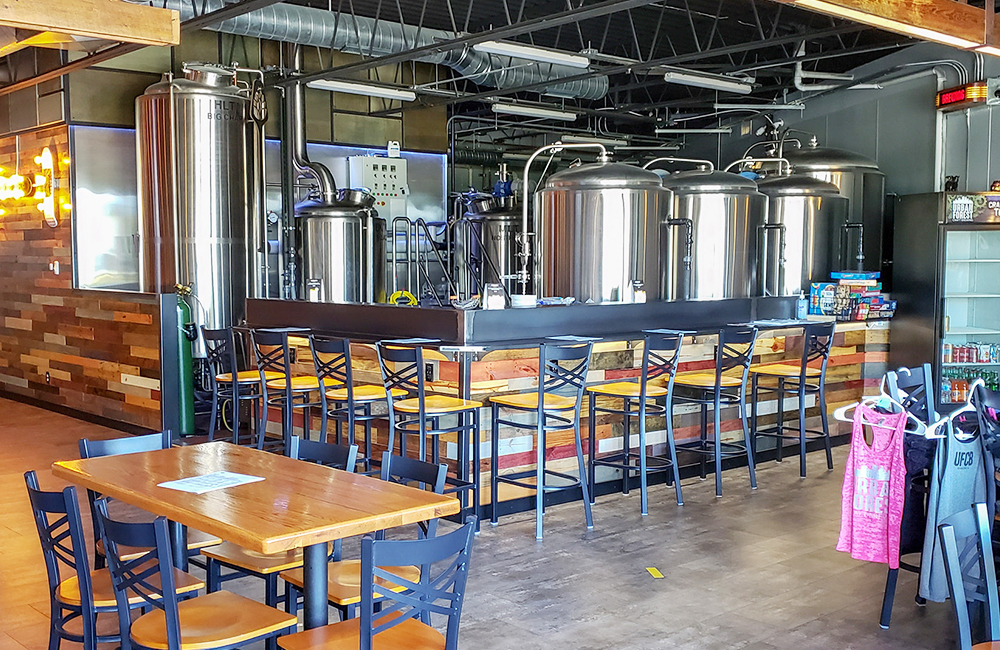
Étapes du processus, équipements et points de contrôle critiques
1. Réception et stockage du moût de malt concentré
- Matières premières : moût de malt concentré industriel aseptique, caractéristiques types : 20 à 22 °P et 45 à 60 °P. Analyse de l'extrait, du pH, de l'azote aminé α, des paramètres microbiologiques et des propriétés sensorielles.
- Équipement : cuves de stockage isolées et stériles pour le moût concentré, pompes d'alimentation à vis, filtres.
- Mode d'emploi : Conserver le produit dans un récipient hermétique pour éviter l'oxydation ; stocker à une température comprise entre 5 et 10 °C afin d'empêcher le brunissement de Maillard et la prolifération microbienne.
- Points de contrôle : stérilisation CIP des cuves et des canalisations ; aucune opération à l'air libre ; analyses microbiologiques périodiques du moût concentré.
2. Traitement de l'eau destinée au brassage (eau de dilution, unité industrielle obligatoire)
L'eau de dilution influe considérablement sur le goût de la bière ; l'eau du robinet ne peut pas être utilisée telle quelle.
- Procédé : Eau brute → filtration sur sable → filtration sur charbon actif → adoucissement / osmose inverse (RO) → chauffage → désaération sous vide.
- Caractéristiques techniques : alcalinité totale faible ; oxygène dissous après désaération <1 mg/L ; ions calcium/magnésium ajustés selon les besoins ; ajustement fin du pH si nécessaire.
- Équipement : installation de traitement de l'eau, réservoir de stockage d'eau désaérée.
3. Dilution et mélange du moût (opération de base)
- Équipement : cuve de mélange ou système de mélange dynamique en ligne équipé d'un réfractomètre en ligne, d'une sonde de pH et d'un système d'agitation avec circulation.
- Procédé : Le moût de malt concentré est mélangé de manière hermétique à de l'eau de brassage désaérée selon les proportions prévues par la recette, puis dilué jusqu'à atteindre l'extrait de moût initial souhaité (10 à 12 °P pour une bière blonde standard). Faire circuler jusqu'à homogénéisation ; ajuster le pH entre 5,2 et 5,4.
- Exigences essentielles : surveillance en ligne et en temps réel de la pression (°P) avec une tolérance de ±0,1 °P. Réduire au minimum l'apport d'oxygène tout au long du processus afin d'éviter l'oxydation du moût.
Deux modes de fonctionnement : ① Dilution par lots dans une cuve ; ② Dilution automatisée en continu en ligne (privilégiée pour la production à grande échelle).
4. Chauffage du moût, ébullition et ajout du houblon (facultatif, en fonction du prétraitement du moût concentré acheté)
- Si le moût concentré acheté a déjà été soumis à une ébullition et à une isomérisation du houblon : ne pas procéder à l'ébullition ; effectuer une pasteurisation à 90-95 °C pendant 10 minutes en maintenant la température.
- Pour l'ajout de houblon ou l'ajustement de l'arôme : verser le tout dans la cuve de brassage, faire bouillir entre 98 et 100 °C pendant 20 à 60 minutes. Ajouter le houblon amer et le houblon aromatique / houblon en granulés à des moments précis.
- Points clés : intensité de l'ébullition, moment d'ajout du houblon, réduction de l'oxydation ; transfert du moût dans la cuve de tourbillonnement après l'ébullition.
5. Séparation par tourbillon pour l'élimination des résidus chauds
- Équipement : cuve à remous.
- Procédé : Le moût chaud est introduit de manière tangentielle ; on le laisse reposer pendant 20 à 30 minutes. Les sédiments chauds (résidus de houblon, protéines dénaturées par la chaleur) se déposent au fond ; le moût clair est soutiré.
- Contrôle : Empêcher le transfert de résidus chauds vers la phase de refroidissement, ce qui entraînerait une fermentation anormale, un trouble et un goût âcre.
6. Refroidissement du moût
- Équipement : Échangeur de chaleur à plaques, eau glacée / glycol comme fluide frigorigène.
- Procédé : Le moût chaud est rapidement refroidi jusqu'à la température d'inoculation :
- Bière de type lager : 8 à 10 °C ; bière de type ale : 18 à 22 °C.
- Exigences : cycle de refroidissement court pour limiter l'oxydation ; les dépôts se déposent plus tardivement à l'intérieur des cuves de fermentation.
7. Oxygénation du moût
L'oxygène est indispensable à la multiplication des levures. Teneur en oxygène dissous à atteindre dans le moût froid : 8 à 10 mg/L.
- Pratique industrielle : injection d'air comprimé stérile via un système d'aération microporeux à base de pierre frittée. Une oxygénation excessive entraîne un vieillissement précoce de la bière.
- Le moût oxygéné est acheminé de manière hermétique vers des cuves de fermentation cylindro-coniques (CCT).
8. Mise en levure et fermentation principale (cuves coniques-cylindriques, CCT)
- En ensemencement de levure : levure issue d'une culture pure ; dose d'ensemencement : 0,6 à 1,0 × 10⁹ cellules/L. La levure qualifiée issue des lots précédents peut être réutilisée.
- Lager à fermentation basse :
- Température de fermentation principale : 9 à 11 °C ; pression dans la cuve : 0,06 à 0,12 MPa ; durée de la fermentation : 7 à 10 jours avec baisse progressive de la densité.
- Bière de type « ale » à fermentation haute :
- Température de fermentation principale : 18 à 21 °C ; pression dans la cuve : 0,05 à 0,10 MPa ; durée de la fermentation : 4 à 7 jours.
- Surveillance : mesure quotidienne en ligne de la densité, de la température, de la pression dans la cuve et du pH. La fermentation principale s'achève lorsque l'extrait apparent se stabilise ; on obtient alors une bière « verte » (jeune).
9. Réduction du diacétyle (première étape de maturation)
Le diacétyle donne un goût de beurre ou un arrière-goût désagréable ; sa concentration doit être ramenée en dessous du seuil de perception.
- Procédé de fabrication de la bière lager : après la fermentation principale, porter la température de la cuve à 12-14 °C et maintenir cette température pendant 2 à 4 jours sous une pression contrôlée dans la cuve afin de permettre la dégradation du diacétyle.
- Procédé de fabrication de la bière : maintenir la température de fermentation initiale pendant 2 à 3 jours afin de réduire la teneur en diacétyle.
- Valeur cible : diacétyle ≤ 0,1 mg/L.
10. Stockage et maturation à basse température (fermentation secondaire à froid)
- Procédure : après la qualification au diacétyle, refroidir progressivement jusqu'à 0,2 °C ; maintenir la pression dans la cuve entre 0,08 et 0,14 MPa ; conserver au froid pendant 7 à 21 jours (plus longtemps pour la bière blonde).
- Fonctions : sédimentation des dépôts à froid, des levures, des protéines et des polyphénols ; clarification, adoucissement du goût et présaturation en CO₂.
- Opération : vidanger régulièrement la levure présente au fond de la cuve ; celle-ci peut être récupérée ou éliminée.
11. Filtration de la bière
Deux stratégies en fonction du positionnement du produit :
- Bière industrielle classique et limpide : filtration à la terre de diatomées suivie d'une filtration par polissage sur plaques afin d'éliminer les résidus de levure et les substances responsables de la turbidité.
- Bière artisanale trouble : ne pas filtrer et transférer directement dans la cuve de bière claire.
Veiller à maintenir l'exclusion de l'oxygène pendant la filtration afin d'éviter l'oxydation de la bière ; contrôler la turbidité après la filtration.
12. Traitement des cuves de bière claire et saturation en dioxyde de carbone
- La bière filtrée est acheminée vers des cuves de stockage fermées à une température de 0,2 °C.
- Injecter du CO₂ pour ajuster le niveau de gazéification : 0,45 ; 0,55 ; % (m/m) pour une bière standard.
- Analyses d'échantillons : teneur en alcool, extrait d'origine, CO₂, turbidité, diacétyle, évaluation sensorielle et analyse microbiologique. Seule la bière conforme aux normes est acheminée vers la ligne de mise en bouteille.
13. Procédé de remplissage (remplissage isobare)
Équipement : Machine de remplissage isobare pour bouteilles / canettes / fûts.
- Les bouteilles et les canettes sont préalablement rincées et désinfectées. Le remplissage isobare permet de réduire au minimum les pertes de CO₂ et l'absorption d'oxygène.
- Bouchage / sertissage et marquage de la date.
- En option : pasteurisateur à tunnel pour la bière pasteurisée (60-62 °C, valeur PU contrôlée). La bière pression non pasteurisée nécessite une distribution respectant la chaîne du froid.
14. Contrôle des produits finis et stockage
Contrôles physico-chimiques, microbiologiques et sensoriels ; les produits conformes sont stockés dans des entrepôts sombres et frais.
15. Nettoyage en place (CIP) (indispensable pour la production industrielle)
Après chaque lot, les cuves, les fermenteurs, les canalisations et les unités de filtration sont soumis à un cycle de nettoyage en place (CIP) comprenant un nettoyage alcalin, un nettoyage acide et une stérilisation à l'eau chaude afin de garantir la sécurité microbiologique.
Risques spécifiques et remarques clés concernant le processus de brassage à moût concentré
- Risque d'oxydation: Le moût de malt concentré présente une viscosité élevée et est susceptible de s'oxygéner lors du transfert et de la dilution. Veillez à ce que toutes les opérations s'effectuent dans des récipients fermés et réduisez au minimum l'exposition à l'air.
- Risque de carence nutritionnelle: Le moût concentré acheté peut présenter une carence en azote α-aminé. Effectuez un test avant la fermentation ; ajoutez des sels nutritifs pour levures si nécessaire afin d'éviter une fermentation lente et une production excessive de diacétyle.
- Un compromis délicat: Si l'étape d'ébullition n'est pas effectuée, il faut procéder à la pasteurisation du moût concentré afin de réduire les risques microbiologiques.
- Priorité relative à la qualité de l'eau de dilution: L'eau de dilution doit être désaérée ; la présence d'oxygène dissous entraîne un vieillissement prématuré de la bière.
- Mention réglementaire: La bière brassée à partir de moût de malt concentré doit être conforme aux normes nationales relatives à la bière ; l'ajout non autorisé de matières premières autres que celles utilisées pour la fabrication de la bière est interdit.
Si vous êtes intéressé par un équipement de brasserie, n'hésitez pas à nous contacter :
Ivy Liang(Directeur des ventes)
Courriel : beer@cnbrewery.com