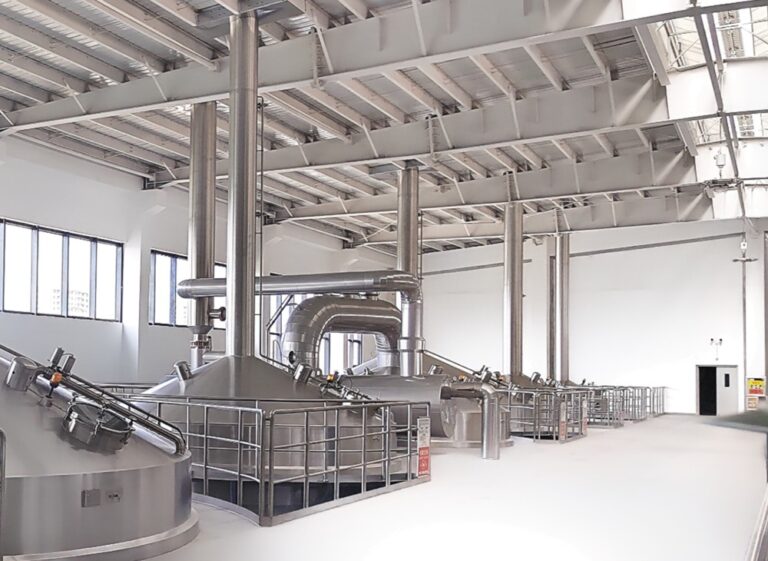
El mosto de malta concentrado estéril de grado industrial se suministra en envases herméticamente sellados, con un extracto que oscila entre 18 y 60 °P. Elimina las etapas de molienda de la malta, maceración y filtración del mosto. Se trata de un proceso industrial por lotes o semicontinuo destinado a cervecerías pequeñas y medianas y a plantas de cerveza artesanal, que abarca la recepción de materias primas, la mezcla, el tratamiento térmico, el enfriamiento, la fermentación, la maduración, la filtración, la manipulación de la cerveza clara, el embotellado y la limpieza CIP. Queda prohibida la producción y venta de bebidas alcohólicas sin las licencias correspondientes. Podemos suministrar la solución completa para equipos de cerveza a base de mosto de malta concentrado.
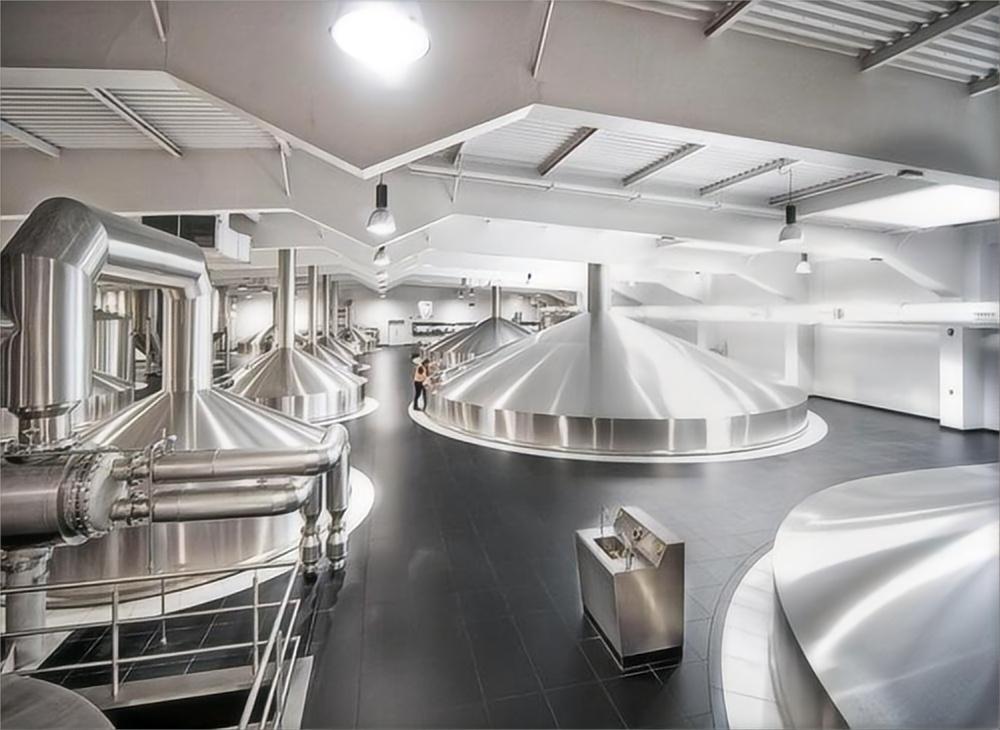
Diagrama general del flujo del proceso
Recepción y almacenamiento del mosto de malta concentrado → tratamiento del agua de elaboración → dilución y mezcla dosificadas en línea → (ebullición del mosto y adición de lúpulo) → separación de los sedimentos calientes en el whirlpool → enfriamiento en intercambiador de calor de placas → oxigenación del mosto → siembra de levadura en el tanque de fermentación CCT → fermentación principal → reducción de diacetilo → maduración en frío a baja temperatura → recuperación y descarga de la levadura → filtración de la cerveza → saturación de CO₂ en el tanque de cerveza clara → tamponado estéril → llenado (botella / lata / barril) → pasteurización (opcional) → inspección del producto terminado y almacenamiento → limpieza in situ (CIP)
Etapas del proceso, equipos y puntos críticos de control
1. Recepción y almacenamiento del mosto de malta concentrado
- Materias primas: Mosto de malta concentrado industrial aséptico, con unas especificaciones típicas de 20-22 °P y 45-60 °P. Análisis del extracto, el pH, el nitrógeno alfa-amino, la microbiología y las propiedades sensoriales.
- Equipamiento: Depósitos aislados y estériles para el almacenamiento de mosto concentrado, bombas de alimentación de tornillo sinfín, filtros.
- Modo de empleo: Recibir en un recipiente hermético para evitar la oxidación; conservar a una temperatura de entre 5 y 10 °C para prevenir el oscurecimiento por reacción de Maillard y el crecimiento microbiano.
- Puntos de control: esterilización CIP de depósitos y tuberías; no realizar operaciones al aire libre; análisis microbianos periódicos del mosto concentrado.
2. Tratamiento del agua para la elaboración de cerveza (agua de dilución, unidad industrial obligatoria)
El agua de dilución influye considerablemente en el sabor de la cerveza; no se puede utilizar directamente el agua del grifo.
- Proceso: Agua bruta → filtración por arena → filtración por carbón activo → descalcificación / ósmosis inversa (RO) → calentamiento → desaireación al vacío.
- Especificaciones: Alcalinidad total baja; oxígeno disuelto tras la desaireación <1 mg/L; iones de calcio y magnesio ajustados según sea necesario; ajustar el pH con precisión si es necesario.
- Equipamiento: Unidad de tratamiento de agua, depósito de almacenamiento de agua desaireada.
3. Dilución y mezcla del mosto (operación básica)
- Equipamiento: Depósito de mezcla o sistema de mezcla dinámica en línea equipado con un refractómetro en línea, una sonda de pH y un agitador de circulación.
- Proceso: El mosto de malta concentrado se mezcla herméticamente con agua de elaboración desaireada en las proporciones indicadas en la fórmula, y se diluye hasta alcanzar el extracto original del mosto deseado (10-12 °P para una cerveza lager estándar). Se hace circular hasta que se homogeneice; se ajusta el pH a 5,2-5,4.
- Requisitos fundamentales: Monitorización en tiempo real y en línea de la presión (°P) con una tolerancia de ±0,1 °P. Reducir al mínimo la absorción de oxígeno durante todo el proceso para evitar la oxidación del mosto.
Dos modos de funcionamiento: ① Dilución en depósito por lotes; ② Dilución continua y automatizada en línea (recomendada para la producción a gran escala).
4. Calentamiento del mosto, ebullición y adición de lúpulo (opcional, depende del pretratamiento del mosto concentrado adquirido)
- Si el mosto concentrado adquirido ya ha sido sometido a ebullición e isomerización del lúpulo: omite la ebullición; aplica una pasteurización a 90-95 °C durante 10 minutos de mantenimiento.
- Para la dosificación del lúpulo o el ajuste del sabor: verter en la caldera de cocción y hervir a 98-100 °C durante 20-60 minutos. Añadir el lúpulo amargo y el lúpulo aromático (o lúpulo en gránulos) en los momentos indicados.
- Puntos clave: intensidad de la ebullición, momento de la adición del lúpulo, minimización de la oxidación; trasvase del mosto al tanque de remolino tras la ebullición.
5. Separación por remolino para la eliminación del trub caliente
- Equipo: Depósito de hidromasaje.
- Proceso: El mosto caliente entra de forma tangencial; se mantiene así durante 20-30 minutos. Los sedimentos calientes (residuos de lúpulo y proteínas desnaturalizadas por el calor) se depositan en el fondo; a continuación, se extrae el mosto claro.
- Control: Evitar que el sedimento caliente pase a la fase de enfriamiento, lo que provocaría una fermentación anómala, turbidez y un sabor desagradable.
6. Enfriamiento del mosto
- Equipo: Intercambiador de calor de placas, agua refrigerada / glicol como refrigerante.
- Proceso: El mosto caliente se enfría rápidamente hasta alcanzar la temperatura de inoculación:
- Cerveza lager: 8-10 °C; cerveza ale: 18-22 °C.
- Requisitos: Ciclo de enfriamiento corto para reducir la oxidación; los sedimentos se depositan más tarde en el interior de los depósitos de fermentación.
7. Oxigenación del mosto
El oxígeno es necesario para la proliferación de la levadura. Nivel de oxígeno disuelto recomendado en el mosto frío: 8 10 mg/l.
- Práctica industrial: aire comprimido estéril inyectado a través de un sistema de aireación microporoso de piedra sinterizada. Una oxigenación excesiva provoca el envejecimiento prematuro de la cerveza.
- El mosto oxigenado se trasvasa de forma hermética a depósitos de fermentación cónicos-cilíndricos (CCT).
8. Adición de levadura y fermentación principal (depósitos cónicos cilíndricos, CCT)
- Adición de levadura: levadura propagada a partir de un cultivo puro; dosis de adición: 0,6-1,0 × 10⁹ células/L. Se puede reutilizar la levadura apta procedente de lotes anteriores.
- Cerveza lager de fermentación baja:
- Temperatura de fermentación principal: 9-11 °C; presión en el depósito: 0,06-0,12 MPa; fermentación: 7-10 días con descenso progresivo de la densidad.
- Cerveza Ale de fermentación alta:
- Temperatura de fermentación principal: 18-21 °C; presión en el depósito: 0,05-0,10 MPa; duración de la fermentación: 4-7 días.
- Control: Medición diaria en línea de la gravedad, la temperatura, la presión del depósito y el pH. La fermentación principal finaliza cuando el extracto aparente se estabiliza; se obtiene la cerveza verde (joven).
9. Reducción del diacetilo (primera etapa de maduración)
El diacetilo produce un sabor a mantequilla o un sabor extraño; su concentración debe reducirse por debajo del umbral de percepción del sabor.
- Proceso de elaboración de la cerveza lager: Tras la fermentación principal, elevar la temperatura del depósito a 12-14 °C y mantenerla durante 2-4 días bajo presión controlada en el depósito para la degradación del diacetilo.
- Proceso de elaboración de la cerveza ale: Mantener la temperatura de fermentación original durante 2 o 3 días para reducir el diacetilo.
- Índice de referencia: Diacetilo ≤ 0,1 mg/l.
10. Almacenamiento en frío a baja temperatura y maduración (fermentación secundaria en frío)
- Procedimiento: Tras la calificación del diacetilo, enfriar gradualmente hasta 0,2 °C; mantener la presión del depósito entre 0,08 y 0,14 MPa; almacenar en frío durante 7 a 21 días (más tiempo en el caso de la cerveza lager).
- Funciones: Sedimentación de los sedimentos en frío, la levadura, las proteínas y los polifenoles; clarificación, suavización del sabor y presaturación con CO₂.
- Operación: Descargar periódicamente la levadura del fondo del depósito; la levadura puede recuperarse o desecharse.
11. Filtración de la cerveza
Dos modelos según el posicionamiento del producto:
- Cerveza industrial convencional transparente: filtro de tierra de diatomeas más filtro de pulido de láminas para eliminar la levadura residual y las sustancias que provocan turbidez.
- Cerveza artesanal turbia: omitir la filtración y enviarla directamente al depósito de cerveza clara.
Mantener la exclusión de oxígeno durante la filtración para evitar la oxidación de la cerveza; controlar la turbidez tras la filtración.
12. Tratamiento de los depósitos de cerveza clara y saturación con dióxido de carbono
- La cerveza filtrada se introduce en depósitos cerrados de cerveza clara a una temperatura de 0,2 °C.
- Inyectar CO₂ para ajustar el nivel de carbonatación: 0,45; 0,55; % (m/m) para cerveza estándar.
- Pruebas de muestreo: grado alcohólico, extracto original, CO₂, turbidez, diacetilo, evaluación sensorial y análisis microbiológico. Solo la cerveza que cumple los requisitos pasa a la línea de embotellado.
13. Proceso de llenado (llenado isobárico)
Equipamiento: Llenadora isobárica para botellas, latas y barriles.
- Las botellas y latas se enjuagan y desinfectan previamente. El llenado isobárico minimiza la pérdida de CO₂ y la absorción de oxígeno.
- Taponado/sellado y codificación de la fecha.
- Opcional: Pasteurizador de túnel para cerveza pasteurizada (60-62 °C, valor de PU controlado). La cerveza de barril sin pasteurizar requiere una distribución mediante cadena de frío.
14. Inspección del producto terminado y almacenamiento
Pruebas fisicoquímicas, microbiológicas y sensoriales; los productos que superan los controles se almacenan en almacenes oscuros y frescos.
15. CIP (limpieza in situ) (indispensable para la producción industrial)
Tras cada lote, los depósitos, los fermentadores, las tuberías y las unidades de filtración se someten a un ciclo de limpieza in situ (CIP): limpieza alcalina, limpieza ácida y esterilización con agua caliente, con el fin de garantizar la seguridad microbiológica.
Riesgos específicos y notas clave sobre el proceso de elaboración de cerveza con mosto concentrado
- Riesgo de oxidación: El mosto de malta concentrado tiene una alta viscosidad y tiende a absorber oxígeno durante el trasvase y la dilución. Mantén todos los procesos en recipientes cerrados y reduce al mínimo la exposición al aire.
- Riesgo de deficiencia nutricional: El mosto concentrado comprado puede carecer de nitrógeno α-aminado. Compruébalo antes de la fermentación; añade sales nutritivas para levaduras si es necesario para evitar una fermentación lenta y un exceso de diacetilo.
- Una disyuntiva candente: Si no se lleva a cabo la ebullición, es necesario aplicar un proceso de pasteurización al mosto concentrado para mitigar los riesgos microbianos.
- Prioridad en la calidad del agua de dilución: El agua de dilución debe desairearse; la entrada de oxígeno disuelto provoca un envejecimiento prematuro de la cerveza.
- Nota normativa: La cerveza elaborada a partir de mosto de malta concentrado debe cumplir con la normativa nacional sobre cerveza; queda prohibida la adición no autorizada de materias primas ajenas a la elaboración de cerveza.
Si está interesado en algún equipo para fábricas de cerveza, no dude en ponerse en contacto con nosotros:
Ivy Liang(Directora de Ventas)
Correo electrónico: beer@cnbrewery.com