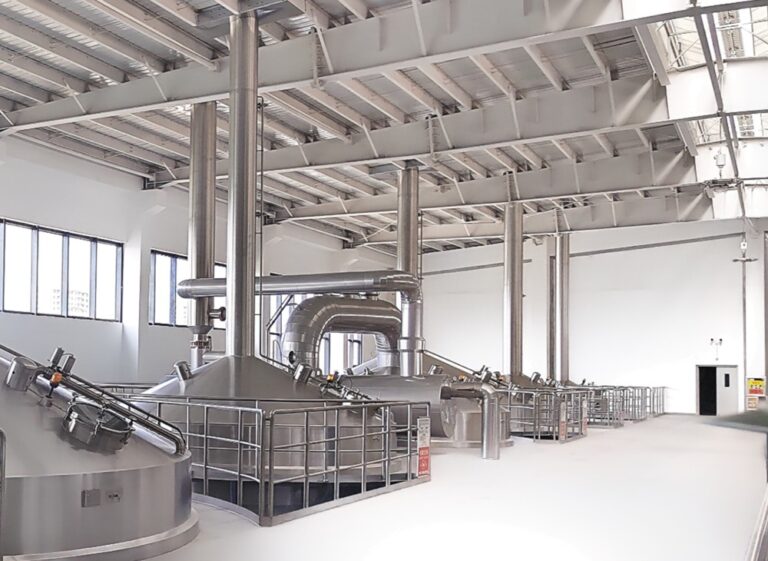
En Patata, caña de azúcar y maíz a 95%–99,5% Alcohol. Una guía completa sobre Alcohol para uso médico, alcohol para bebidas y alcohol comestible Proyecto de producción. La producción de alcohol de alta pureza a partir de materias primas agrícolas como la patata, la caña de azúcar y el maíz requiere mucho más que un simple sistema de destilación. La línea de producción completa suele incluir la preparación de la materia prima, la conversión del almidón o la extracción del azúcar, la fermentación, la destilación, la rectificación, la deshidratación cuando sea necesario, el almacenamiento del alcohol y la manipulación del producto final.
Dependiendo de la materia prima y de la aplicación prevista, la concentración final de alcohol puede oscilar entre aproximadamente el 95% % de alcohol por volumen y el 99,5% % de alcohol por volumen, o incluso más, en base anhidra. Los distintos productos finales, como el alcohol medicinal, el alcohol para bebidas, la ginebra, el vodka, el ron y el alcohol comestible, también requieren diferentes estrategias de purificación y procesos de acabado. TIANTAI Brewtech ofrece soluciones integrales para la producción de alcohol que abarcan el diseño de procesos, la fabricación de equipos, la integración de sistemas y la ingeniería de proyectos.
1. Materias primas para la producción de alcohol de alta pureza
La patata, la caña de azúcar y el maíz son tres materias primas agrícolas importantes para la producción de alcohol industrial y para bebidas. La patata y el maíz son materias primas basadas principalmente en el almidón. Normalmente, su almidón no puede fermentarse directamente con levadura convencional. El almidón debe transformarse primero en azúcares fermentables mediante licuefacción y sacarificación.
La caña de azúcar se diferencia porque ya contiene una gran cantidad de azúcar fermentable, principalmente sacarosa. Por lo tanto, la fase inicial del proceso puede centrarse en la extracción del jugo, la clarificación y el acondicionamiento antes de la fermentación.
Por lo tanto, las vías de proceso básicas pueden resumirse de la siguiente manera:
Patata → Trituración → Preparación de la pasta → Licuefacción → Sacarificación → Fermentación → Destilación → Rectificación → Deshidratación, si es necesario → Alcohol 95–99,51 TP3T
Maíz → Molienda → Preparación de la pasta → Licuefacción → Sacarificación → Fermentación → Destilación → Rectificación → Deshidratación, si es necesario → Alcohol 95–99,51 TP3T
Caña de azúcar → Trituración/extracción → Tratamiento del mosto → Fermentación → Destilación → Rectificación → Deshidratación, si es necesario → Alcohol 95–99,51 TP3T
La sección de destilación y rectificación posterior es similar para las tres materias primas, mientras que la sección de preparación previa difiere considerablemente.
2. Proceso de producción de alcohol a partir de la patata
Las patatas contienen una cantidad considerable de almidón y agua. El primer paso suele consistir en lavarlas y limpiarlas para eliminar la tierra, las piedras y otros materiales extraños. A continuación, las patatas limpias se trituran o se muelen para obtener una suspensión de almidón adecuada. Se añade agua para alcanzar la concentración de sólidos requerida.
Licuefacción
La pasta de patata se calienta y se trata con alfa-amilasa. Durante la licuefacción, las moléculas de almidón se descomponen en dextrinas de cadena más corta. Las condiciones típicas de licuefacción dependen del sistema enzimático y del diseño del proceso, pero las temperaturas suelen situarse en un rango de aproximadamente 80–90 °C. El equipo suele incluir un depósito de preparación de la suspensión, un depósito de licuefacción, un sistema de calentamiento, un agitador y un sistema de dosificación de enzimas.
Sacarificación
Tras la licuefacción, el material se enfría hasta alcanzar la temperatura adecuada para la sacarificación. A continuación, se añade glucoamilasa para convertir las dextrinas en azúcares fermentables, principalmente glucosa. La sacarificación suele realizarse a aproximadamente 55–65 °C, según las recomendaciones del fabricante de la enzima. Una vez que se ha producido una conversión suficiente, el hidrolizado se enfría hasta alcanzar la temperatura de fermentación.
Fermentación
Se añade levadura al mosto sacarificado. Los azúcares fermentables se transforman en etanol y dióxido de carbono. En el caso del etanol para combustible o industrial, la fermentación suele dar lugar a una cerveza o a un mosto fermentado que contiene aproximadamente 8–15% ABV, en función de la materia prima, la cepa de levadura, la concentración de sólidos y la estrategia de fermentación.
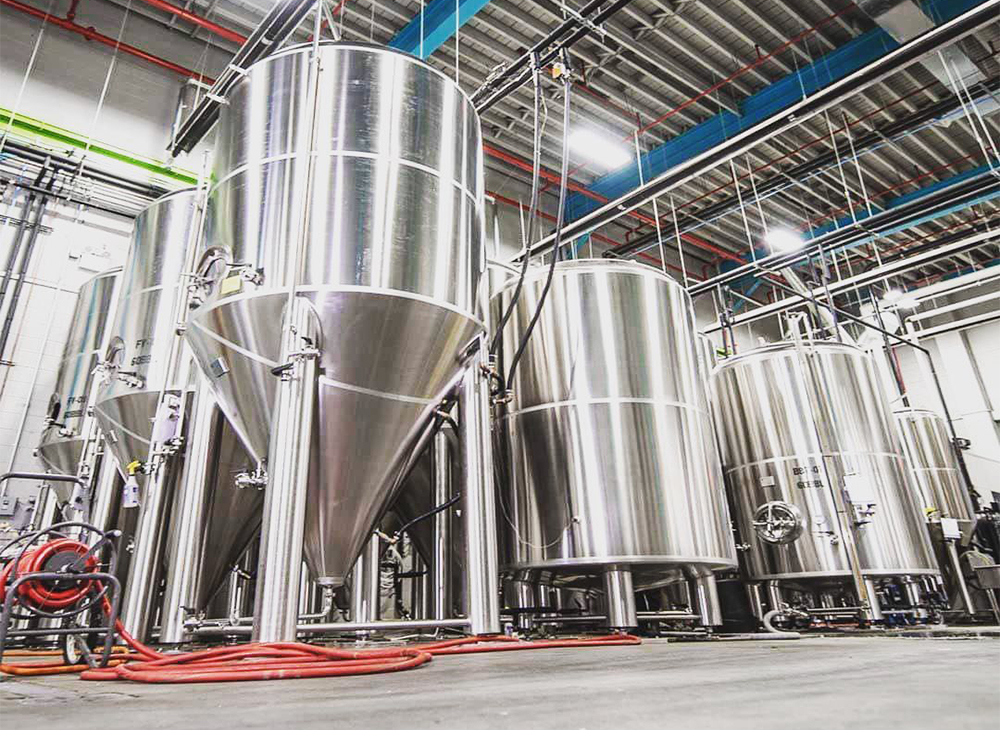
La sección de fermentación suele constar de varios depósitos de fermentación que funcionan en ciclos escalonados. El control de la temperatura es importante, ya que una temperatura de fermentación excesiva puede aumentar la formación de subproductos no deseados.
3. Proceso de producción de alcohol a partir de maíz
El maíz es una de las materias primas cerealeras más utilizadas para la producción de etanol debido a su alto contenido en almidón. El proceso comienza con la limpieza y la molienda del grano. Dependiendo del diseño del proceso, se pueden utilizar molinos de martillos o molinos de rodillos. Tras la molienda, la harina de maíz se mezcla con agua para crear un puré. Durante la licuefacción se añaden enzimas para descomponer el almidón.
El proceso simplificado es el siguiente: Maíz → Limpieza → Molienda → Preparación de la pasta → Licuefacción → Sacarificación → Fermentación → Destilación → Rectificación
La masa de maíz suele requerir una agitación y un calentamiento eficaces. En la producción industrial a gran escala se suele utilizar un sistema de calentamiento por vapor. En el caso de las bebidas alcohólicas, la purificación adicional y el control de los congéneres cobran especial importancia, ya que el sabor, el aroma y la calidad sensorial son fundamentales.
4. Proceso de producción de alcohol de caña de azúcar
La caña de azúcar ofrece una vía de producción diferente, ya que la materia prima ya contiene azúcares fermentables. La caña de azúcar fresca se procesa en primer lugar mediante un sistema de trituración o de extracción de jugo. El jugo extraído contiene sacarosa, glucosa, fructosa, agua y diversos componentes no azucarados. Normalmente, el jugo se filtra y se clarifica antes de la fermentación.
Dependiendo del producto, el proceso puede incluir el ajuste del pH, el calentamiento, la clarificación y la filtración. Para la producción de ron, el proceso puede diseñarse a partir de zumo fresco de caña de azúcar o de melaza. La melaza contiene una alta concentración de azúcares fermentables y se utiliza ampliamente como materia prima para el ron. Tras el acondicionamiento, la solución azucarada se trasvasa a los tanques de fermentación.
El proceso de fermentación transforma los azúcares en etanol. A continuación, el líquido fermentado se envía al sistema de destilación. En la elaboración tradicional del ron, la configuración de la destilación puede influir de manera significativa en el perfil de sabor final. Por lo tanto, se pueden elegir alambiques, sistemas de destilación por lotes y sistemas de columna en continuo en función del producto que se desee obtener.
5. Sistema de fermentación
La fermentación es la etapa biológica en la que los azúcares se transforman en etanol. Un sistema de fermentación completo suele constar de depósitos de fermentación, equipos de propagación o activación de la levadura, equipos de control de temperatura, conexiones CIP, bombas de trasvase y tuberías de proceso.
Para producción industrial de etanol, el sistema de fermentación suele estar diseñado para ofrecer una alta productividad y un rendimiento alcohólico constante. Para bebidas alcohólicas, la estrategia de fermentación puede ser bastante diferente. El objetivo no siempre es alcanzar la mayor concentración de alcohol posible. En cambio, el productor puede controlar deliberadamente las condiciones de fermentación para desarrollar compuestos aromáticos específicos. Esta distinción es especialmente importante en la elaboración de vodka, ginebra, ron y otras bebidas espirituosas.
6. Destilación: del mosto fermentado al alcohol de alta pureza
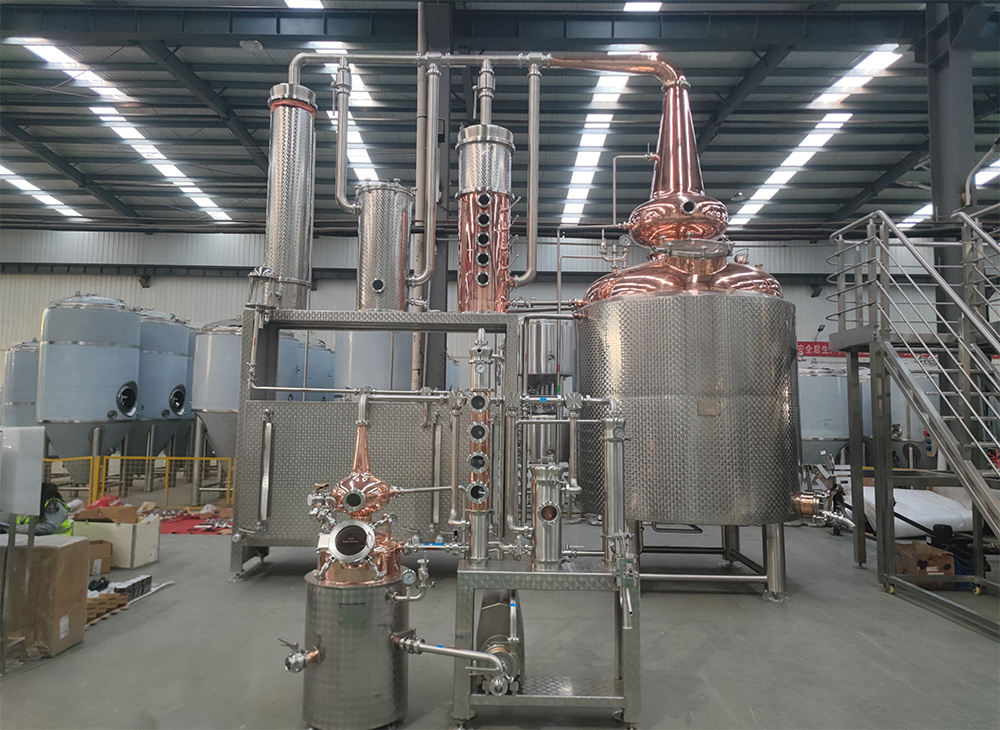
Tras la fermentación, el líquido fermentado contiene etanol, agua, residuos de levadura y diversos compuestos volátiles. La destilación separa el etanol del caldo de fermentación basándose en las diferencias de volatilidad. Un sistema industrial típico puede incluir una columna de cerveza, una columna de separación, una columna de rectificación, condensadores, recalentadores y receptores de alcohol.
La primera etapa de destilación concentra el etanol y elimina una parte significativa del agua y de los componentes no volátiles. A continuación, la sección de rectificación aumenta aún más la concentración de alcohol. En la destilación convencional de etanol y agua, la limitación azeotrópica práctica implica que la destilación ordinaria suele dar lugar a un producto con una graduación alcohólica de entre el 95 y el 96%, en lugar de etanol completamente anhidro.
Por lo tanto, si el producto final requerido es etanol 99,5%, normalmente es necesario un proceso de deshidratación adicional.
7. Rectificación hasta obtener aproximadamente 95–96% de alcohol
La rectificación utiliza varias etapas teóricas de separación para aumentar la concentración de etanol y mejorar la pureza del producto. Una columna de rectificación suele contener bandejas o un relleno estructurado o aleatorio para facilitar el contacto entre el vapor y el líquido. El sistema puede incluir:
| Equipamiento | Función principal |
|---|---|
| Cerveza/Columna de destilación | Elimina el etanol del mosto fermentado |
| Columna de rectificación | Aumenta la concentración de etanol |
| Recalentador | Proporciona calor para la destilación |
| Condensador | Condensa el vapor de etanol |
| Sistema de reflujo | Controla la eficiencia de separación de las columnas |
| Recipiente para alcohol | Recoge alcohol rectificado |
| Bomba del producto | Trasvases de alcohol ya destilado |
| Sistema CIP | Limpieza e higiene |
Para un objetivo de aproximadamente Alcohol 95%–96%, un sistema de rectificación bien diseñado suele permitir alcanzar la concentración requerida sin necesidad de una etapa separada de deshidratación mediante tamices moleculares. Las especificaciones exactas del producto dependen de la materia prima, la graduación de la fermentación, la configuración de la columna, la presión de funcionamiento y los requisitos de purificación.
8. Cómo producir alcohol 99,5%
Para producir aproximadamente 99,51 TP3T de etanol es necesario eliminar la mayor parte del agua restante tras la rectificación convencional. Dado que el etanol y el agua forman una mezcla azeotrópica, la destilación simple no permite eliminar de forma eficaz la fracción final de agua. Por ello, para la producción de etanol anhidro se suele utilizar un sistema de deshidratación con tamices moleculares.
El proceso habitual es el siguiente: Fermentación → Destilación → Rectificación → Etanol 95–96% → Deshidratación mediante tamiz molecular → Etanol 99,5%+
El sistema de tamices moleculares adsorbe selectivamente el agua de la corriente de vapor de etanol. Un sistema de deshidratación típico incluye recipientes de tamices moleculares, válvulas de conmutación, equipos de regeneración, condensadores, equipos de enfriamiento del producto y sistemas de control. En el caso del etanol de alta pureza, la sección de deshidratación debe integrarse cuidadosamente con el sistema de rectificación para minimizar el consumo de energía y mantener una calidad estable del producto.
9. Producción de alcohol para uso médico
El alcohol médico se produce generalmente a partir de etanol altamente purificado y agua, y la concentración final se selecciona en función de la aplicación prevista y de la normativa aplicable. Por ejemplo, el alcohol utilizado para determinadas aplicaciones de desinfección puede formularse con una concentración específica de etanol, en lugar de suministrarse como etanol puro 95% o 99,5%.
Por lo tanto, el sistema de producción debería distinguir entre: Producción de etanol de alta pureza y formulación médica final a base de alcohol.
En la primera etapa se produce etanol purificado. En la segunda etapa se puede diluir, mezclar, filtrar y envasar el etanol según las especificaciones finales. Un sistema destinado al ámbito médico o farmacéutico puede requerir normas sanitarias más estrictas, materiales controlados, procedimientos de limpieza validados y la documentación adecuada. TIANTAI Brewtech puede diseñar los equipos de acuerdo con las especificaciones del producto requeridas y los requisitos aplicables de buenas prácticas de fabricación (GMP), sanitarios o normativos.
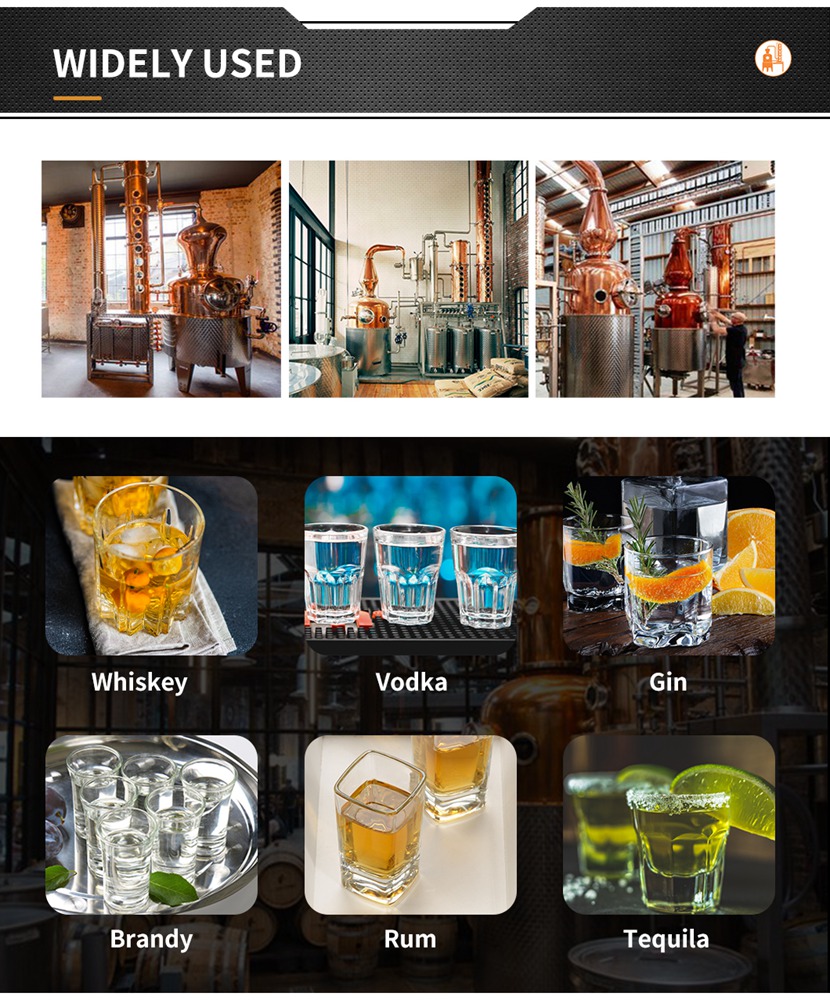
10. Bebidas alcohólicas: vodka, ginebra y ron
La misma tecnología básica de producción de etanol puede adaptarse a las bebidas espirituosas, pero la filosofía del proceso cambia de forma significativa.
Vodka
Para elaborar vodka se suele necesitar un alcohol neutro altamente purificado. Dependiendo del concepto del producto, se pueden utilizar cereales, patatas, azúcar u otras materias primas agrícolas. Tras la fermentación, el mosto fermentado se destila y se rectifica para obtener un alcohol neutro. Es posible que se apliquen procesos adicionales de filtración y refinado antes de la dilución con agua tratada.
Un proceso típico de elaboración del vodka es el siguiente: Materia prima → Preparación → Fermentación → Destilación → Rectificación → Alcohol neutro → Filtración → Mezcla con agua → Vodka final → Embotellado
En algunos procesos de elaboración del vodka se puede utilizar la filtración con carbón activado para reducir determinados compuestos aromáticos y mejorar la neutralidad.
Ginebra
La elaboración de la ginebra suele comenzar con un alcohol neutro. A continuación, este alcohol neutro se redestila con botánicos o se somete a otro proceso de extracción de botánicos. Entre los botánicos más habituales se encuentran el enebro, el cilantro, las cáscaras de cítricos, las raíces, las semillas y las especias.
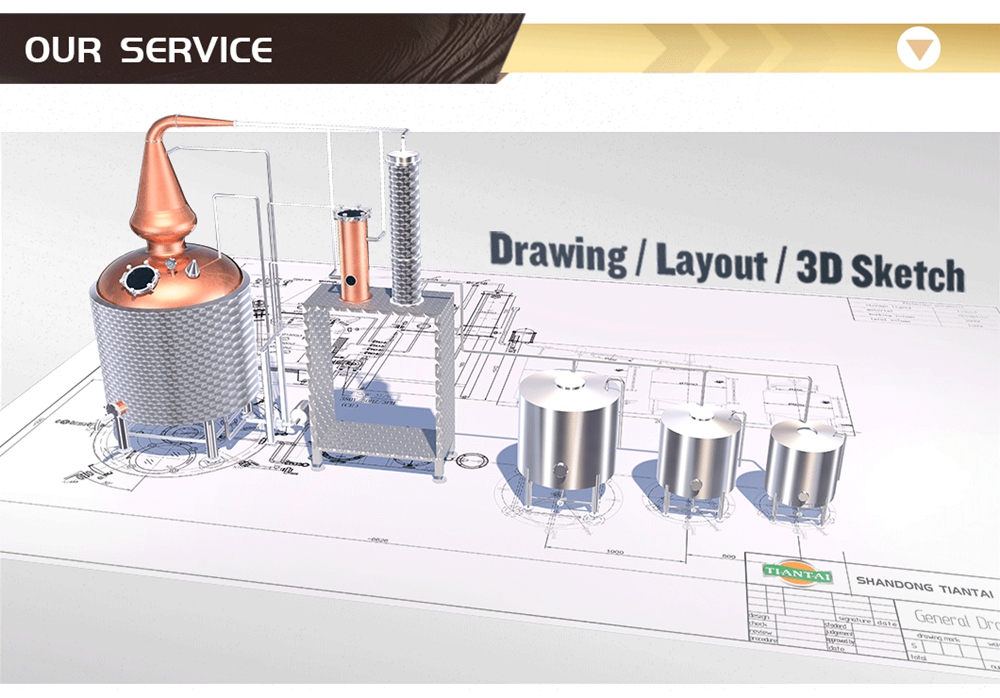
El método de destilación influye de manera decisiva en el perfil final de la ginebra. Por lo tanto, un sistema de producción de ginebra puede incluir un depósito de alcohol neutro, una cesta de botánicos, un alambique de ginebra, un condensador, un sistema de carga de botánicos, un depósito de mezcla, un sistema de filtración y una línea de embotellado.
Ron
El ron puede elaborarse a partir del jugo de caña de azúcar o de la melaza. A diferencia del vodka, el ron suele apreciarse por sus sabores característicos, derivados de la fermentación y la destilación. Por ello, una purificación excesiva puede no ser deseable. Se pueden elegir alambiques de olla cuando se requiere un licor más intenso y con más carácter, mientras que los sistemas de columna continua pueden ofrecer un mayor rendimiento y estilos de ron más uniformes, ya sean neutros o ligeros.
11. Producción de alcohol comestible
El alcohol comestible, conocido habitualmente como etanol de grado alimentario en el ámbito industrial, se produce para cumplir con un perfil específico de pureza y contaminantes adecuado para su uso en alimentos y bebidas.
El proceso suele incluir: Materia prima agrícola → Transformación → Fermentación → Destilación → Rectificación → Purificación → Almacenamiento → Control de calidad
Las especificaciones definitivas deben establecerse antes de seleccionar el equipo. Entre los parámetros de calidad importantes pueden figurar la concentración de etanol, metanol, aldehídos, alcoholes superiores, ésteres, acidez y otras impurezas volátiles. Las especificaciones analíticas requeridas determinan la configuración adecuada de destilación y purificación.
12. Equipamiento principal necesario para una planta de alcohol completa
Una planta completa de producción de alcohol se puede dividir en varias secciones de proceso.
Preparación de la materia prima
Para la patata: Sistema de recepción de patatas → Lavadora → Trituradora → Depósito de puré → Bombas
Para el maíz: Recepción del grano → Limpieza → Separador magnético → Sistema de molienda → Depósito de preparación de la pasta → Bombas
Para la caña de azúcar: Recepción de la caña → Sistema de trituración de la caña y extracción del jugo → Filtrado del jugo → Sistema de clarificación → Depósito de almacenamiento y acondicionamiento del jugo
Conversión del almidón
En el caso de la patata y el maíz, el sistema suele incluir: Depósito de preparación de la pasta → Depósito de licuefacción → Dosificación de enzimas → Depósito de sacarificación → Intercambiador de calor → Depósito de alimentación para la fermentación
Fermentación
La sección de fermentación suele incluir: Depósitos de fermentación → Agitadores → Camisas de refrigeración o intercambiadores de calor externos → Sistema de control de temperatura → Sistema de levadura → Sistema de descarga de CO₂ → Bombas de trasvase
Destilación y rectificación
El sistema de destilación principal puede incluir: Columna de cerveza → Columna de separación → Columna de rectificación → Recalentadores → Condensadores → Sistema de reflujo → Receptores de alcohol → Sistema de separación de aceite de fusel → Sistema de recogida de fracciones de cabeza y cola
La configuración concreta depende en gran medida de las especificaciones del producto y de la capacidad de producción.
Deshidratación
Para el etanol 99,51 TP3T+: Unidad de deshidratación con tamiz molecular → Sistema de válvulas de conmutación → Sistema de regeneración → Condensador → Enfriador de producto → Depósito de etanol anhidro
Manipulación del producto final
La sección final puede incluir: Depósitos de almacenamiento de alcohol terminado → Depósitos de mezcla → Sistema de tratamiento de agua → Filtración por cartuchos → Bomba de producto final → Máquina de llenado → Máquina de taponado → Máquina de etiquetado → Sistema de embalaje
13. El tratamiento del agua es una parte fundamental del proyecto
La producción de alcohol de alta pureza está íntimamente ligada a la calidad del agua. El agua es necesaria para la preparación del mosto, la fermentación, la limpieza de los equipos y la dilución del producto final. En el caso del vodka, la ginebra y otras bebidas espirituosas, el agua utilizada para la mezcla final puede tener un efecto significativo en el producto acabado. Un sistema típico de tratamiento del agua puede incluir filtración de agua bruta, filtración con carbón activado, descalcificación cuando sea necesario, tratamiento por ósmosis inversa (RO), esterilización por rayos UV y filtración de pulido final.
La configuración final debe basarse en el análisis del agua de origen y en los requisitos del producto final, en lugar de limitarse a instalar el sistema de ósmosis inversa más grande posible.
14. Sistema CIP
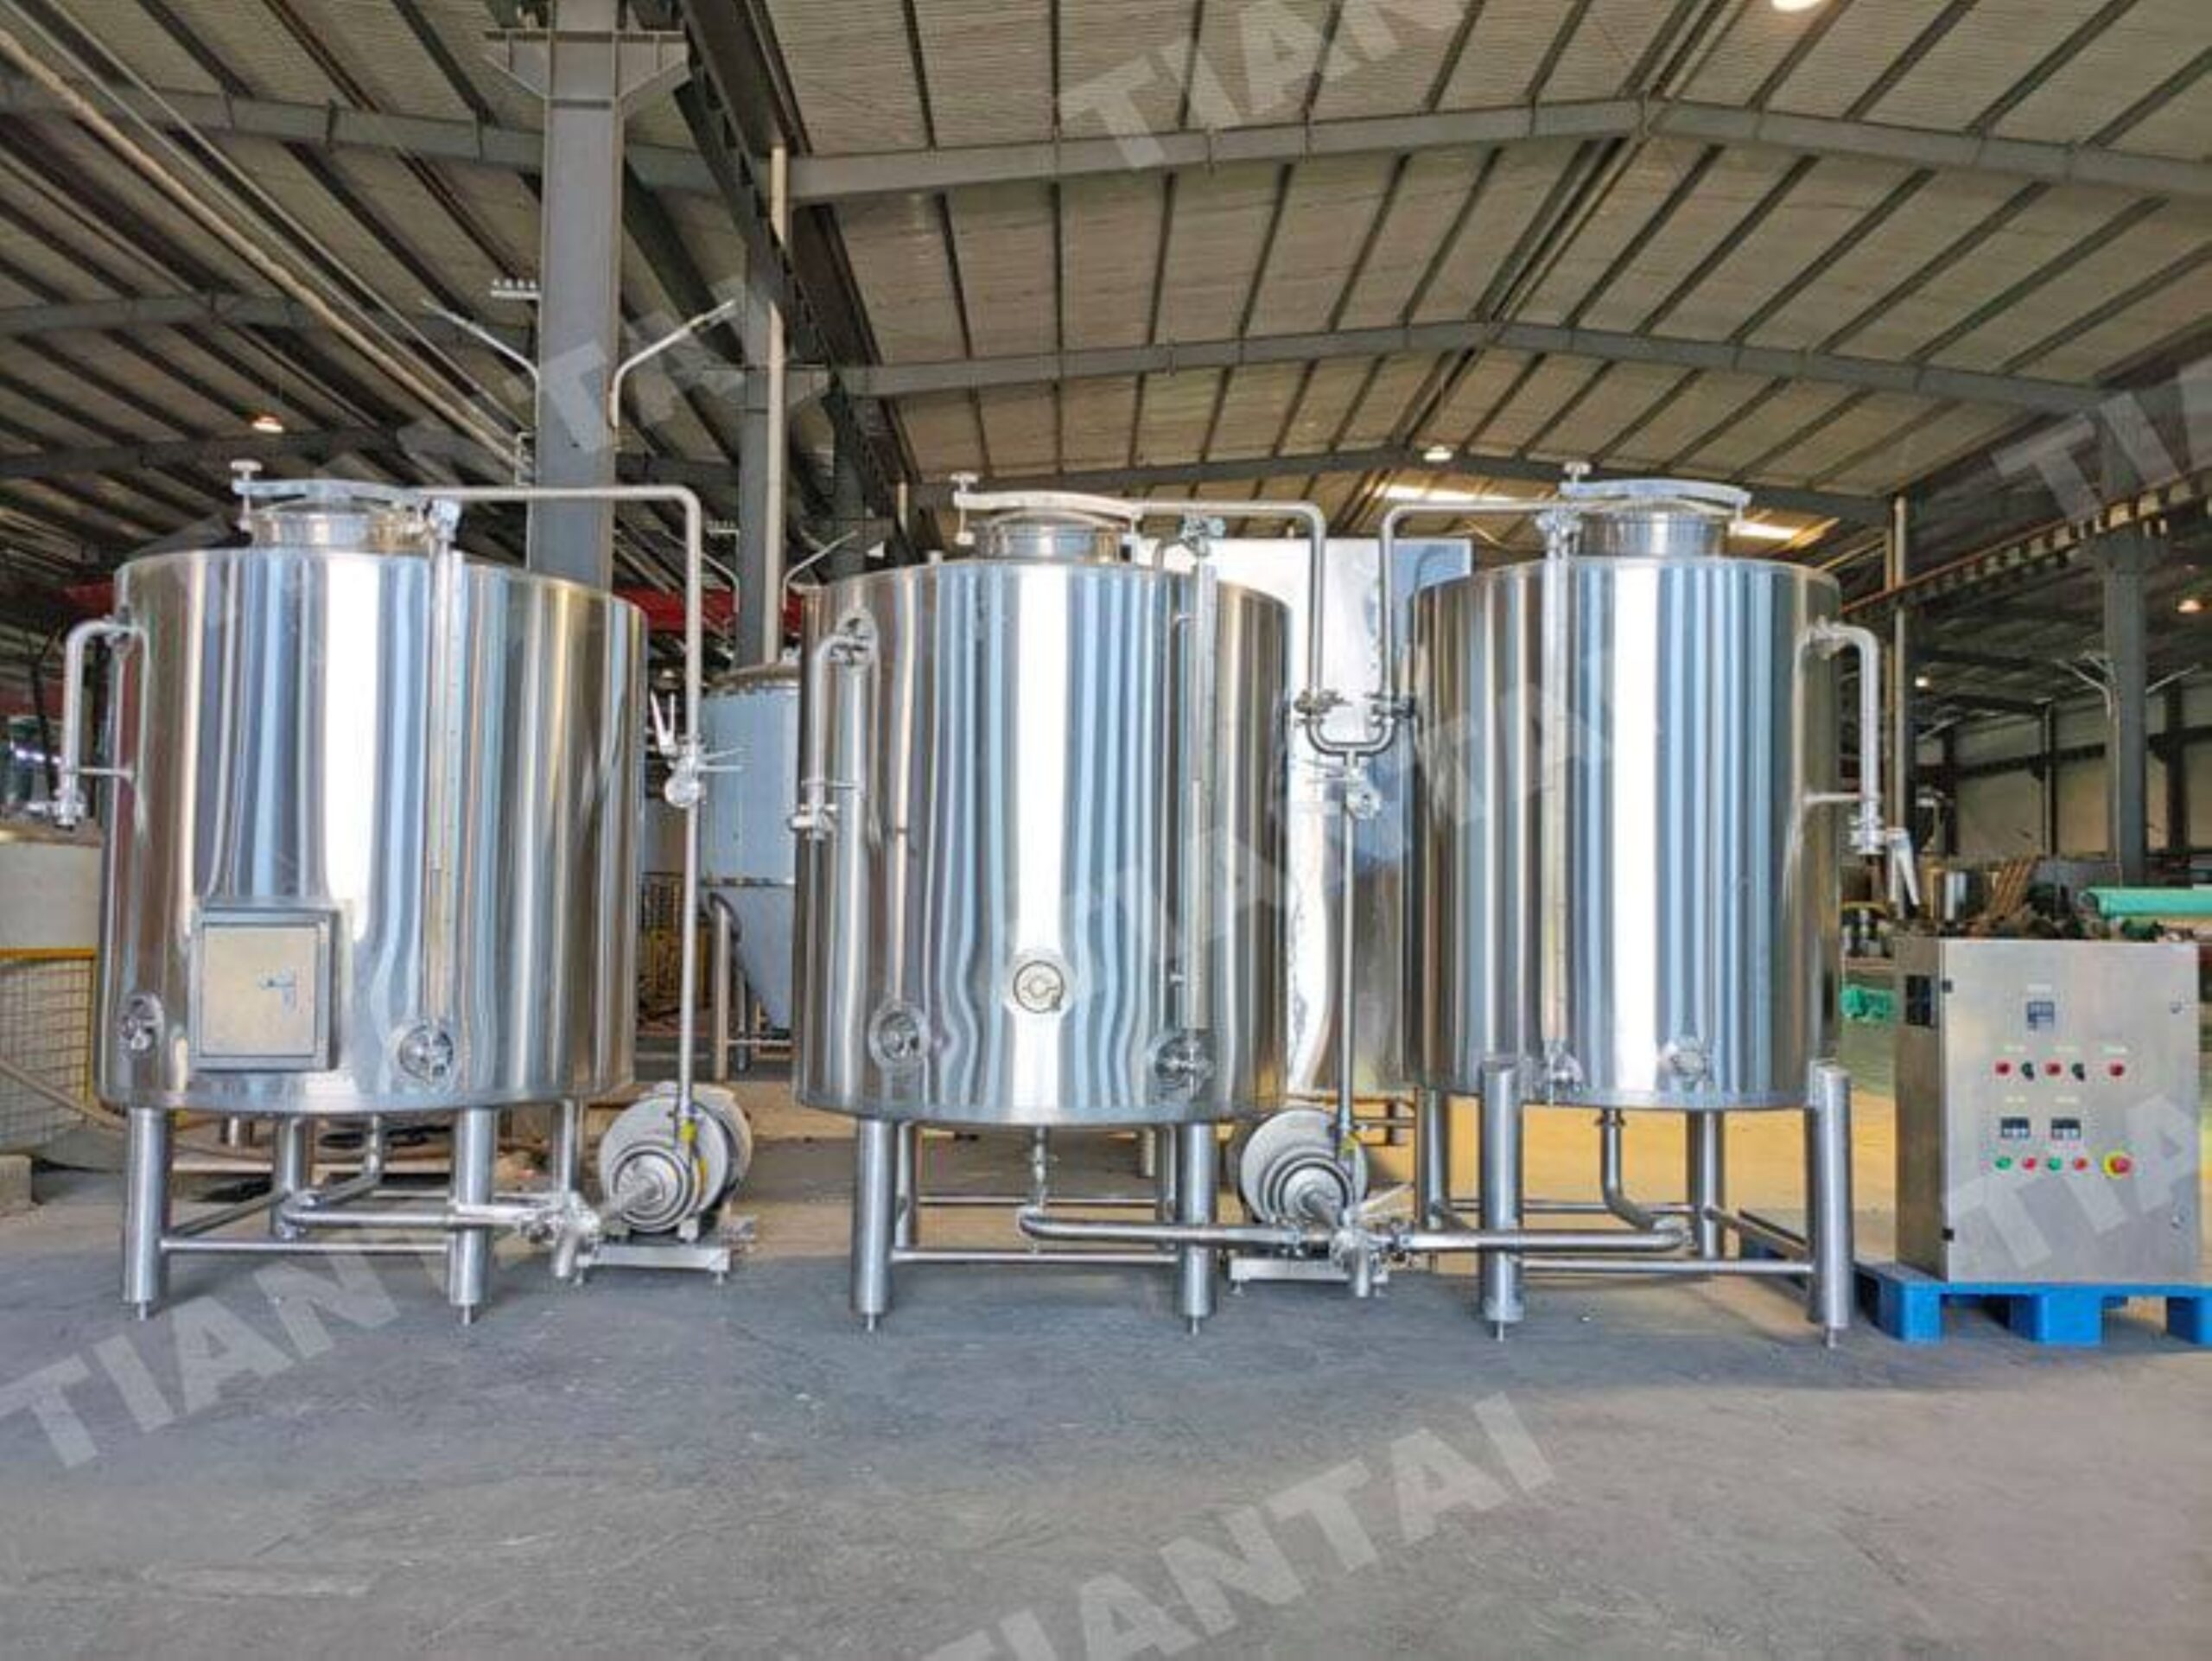
Una planta de producción de bebidas alcohólicas completa debe incluir un sistema de limpieza in situ (CIP) debidamente diseñado. El sistema CIP puede realizar la limpieza con sosa cáustica, el enjuague intermedio, la limpieza con ácido cuando sea necesario y el enjuague final. El equipamiento típico del sistema CIP incluye:
| Equipamiento | Función |
|---|---|
| Depósito de sosa cáustica CIP | Solución limpiadora alcalina |
| Depósito de ácido CIP | Limpieza con ácido/descalcificación |
| Depósito de agua caliente CIP | Limpieza con agua caliente |
| Bomba CIP | Circulación |
| Tuberías de alimentación y retorno del CIP | Circulación de limpieza |
| Bolas pulverizadoras/Dispositivos CIP | Limpieza interna del depósito |
| Sistema de control | Secuencias de limpieza automatizadas |
Para la producción de bebidas y alcohol apto para uso alimentario, es especialmente importante contar con tuberías higiénicas y un diseño de los equipos que permita su limpieza.
15. Automatización y control de procesos
Una planta moderna de producción de alcohol puede estar altamente automatizada. Un sistema de PLC y HMI/SCADA puede supervisar y controlar la temperatura, la presión, el caudal, el nivel de líquido, la posición de las válvulas, el consumo de vapor y los parámetros de destilación. Por ejemplo, el sistema puede controlar automáticamente la temperatura de fermentación, la dosificación de enzimas, el reflujo de destilación, la presión de la columna y la transferencia del producto.
Un sistema de automatización de nivel superior también puede proporcionar recetas de producción, registros de lotes, alarmas, seguimiento de tendencias y gestión de datos de producción. En proyectos de mayor envergadura, el CIP automático, el control automático de la destilación y la supervisión integrada de los servicios públicos pueden reducir significativamente la carga de trabajo del operador y mejorar la uniformidad del proceso.
16. Enfoque recomendado por TIANTAI Brewtech para los proyectos
TIANTAI Brewtech recomienda diseñar la planta de producción de alcohol a partir de la especificación del producto final, remontándonos hasta la sección de materias primas.
La primera pregunta no debería ser simplemente: “¿Cuántos litros de alcohol quieres producir?”
En cambio, el proyecto debería definir en primer lugar:
- ¿Qué materia prima se utilizará?
- ¿Cuál es la capacidad de producción diaria o anual?
- ¿Qué concentración final de alcohol se requiere?
- ¿Se trata de alcohol para uso médico, alimentario, industrial o para bebidas?
- Si se trata de bebidas alcohólicas, ¿el producto en cuestión es vodka, ginebra, ron u otra bebida espirituosa?
- ¿Qué especificación de pureza se requiere?
- ¿Es suficiente el 95–96% ABV, o se necesita 99,5%+ etanol anhidro?
- ¿Qué formato de envase se utilizará?
- ¿De qué servicios locales de vapor, electricidad, agua de refrigeración y tratamiento de aguas se dispone?
Estos parámetros determinan la configuración del proceso, el tamaño de la columna, la capacidad de fermentación, el sistema de calentamiento, el sistema de refrigeración y el nivel de automatización.
17. Alcohol 95% frente a alcohol 99,5%: diferencias en el equipamiento
La principal diferencia radica en la fase de deshidratación. Para obtener alcohol con una concentración aproximada de 95–96%, el proceso suele concluir tras la rectificación. Para obtener alcohol con una concentración aproximada de 99,5%, la planta suele necesitar un sistema de deshidratación adicional, como la tecnología de tamices moleculares.
| Producto de destino | Proceso principal típico |
|---|---|
| 95–96% Etanol | Fermentación → Destilación → Rectificación |
| 99,51 TP3T+ etanol | Fermentación → Destilación → Rectificación → Deshidratación mediante tamiz molecular |
| Vodka | Alcohola neutra → Filtración → Mezcla con agua → Embotellado |
| Ginebra | Alcohola neutra → Destilación botánica → Mezcla → Filtración → Embotellado |
| Ron | Caña de azúcar/melaza → Fermentación → Destilación → Maduración/Mezcla |
| Alcohol para uso médico | Etanol purificado → Dilución/mezcla controlada → Filtración → Envasado |
| Alcohol comestible | Fermentación → Destilación → Rectificación → Purificación → Almacenamiento |
18. TIANTAI Brewtech: De la materia prima al alcohol terminado
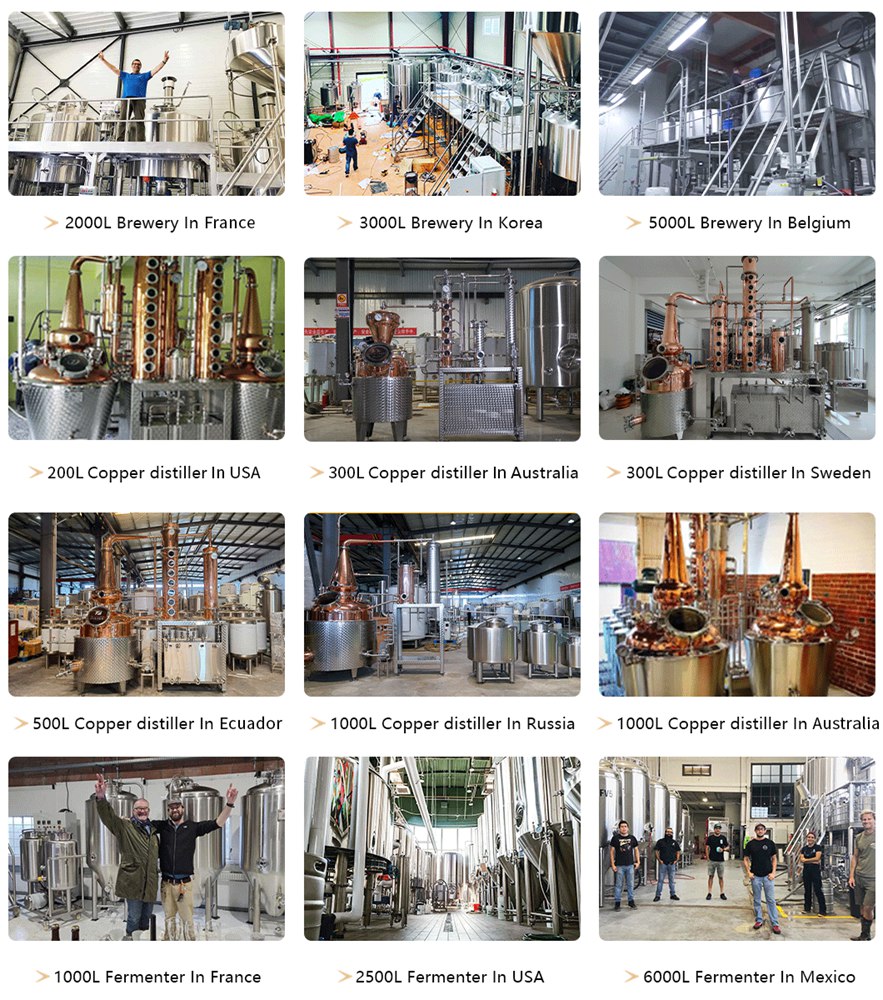
Para que un proyecto relacionado con el alcohol tenga éxito, es necesaria la coordinación entre la tecnología de procesos, la ingeniería de equipos, los servicios auxiliares, la automatización y el control de calidad. TIANTAI Brewtech puede desarrollar una solución de producción completa, desde la preparación de las materias primas hasta la fermentación, la destilación, la rectificación, la deshidratación, el almacenamiento y el envasado.
La instalación puede configurarse para la producción de alcohol a base de patata, alcohol a base de maíz, alcohol de caña de azúcar, alcohol neutro, vodka, ginebra, ron y otros productos a base de etanol. Para cada proyecto, TIANTAI recomienda calcular el balance de masa y el balance energético completos antes de determinar la capacidad de los equipos. Este enfoque ayuda a evitar una capacidad de fermentación insuficiente, un consumo excesivo de energía en la destilación o una inversión innecesaria en equipos que no contribuyen a las especificaciones del producto final.
Proceso completo típico
Patata / Maíz
Materia prima → Limpieza → Molienda/Trituración → Preparación de la pasta → Licuefacción → Sacarificación → Fermentación → Destilación → Rectificación → 95–96% de etanol → Deshidratación mediante tamiz molecular → 99,5%+ de etanol → Almacenamiento → Embotellado
Caña de azúcar / Melaza
Caña de azúcar → Extracción del jugo / Preparación de la melaza → Clarificación → Fermentación → Destilación → Rectificación → Etanol 95–96% → Deshidratación, si es necesario → Almacenamiento → Mezclado → Embotellado
En el caso de las bebidas espirituosas, el proceso puede adaptarse en función del producto final, incorporando, cuando sea necesario, etapas adicionales de destilación de ingredientes botánicos, filtración, maduración, mezcla y envasado.
TIANTAI: Conclusión
La transformación de la patata, el maíz o la caña de azúcar en alcohol de 95–99,51 TP3T es un proceso de varias etapas que combina el tratamiento de la materia prima, la conversión enzimática, la fermentación, la destilación, la rectificación y, cuando es necesario, la deshidratación.
La configuración más adecuada de la instalación depende de la materia prima, la capacidad de producción y la aplicación final. Una planta que produzca alcohol neutro 95–96% tendrá una configuración de las fases posteriores diferente a la de una planta que produzca etanol anhidro 99,5%+. Del mismo modo, una planta de alcohol neutro para vodka requiere una filosofía de proceso diferente a la de un sistema de producción de ron o ginebra.
TIANTAI Brewtech se dedica al desarrollo de sistemas completos de producción de alcohol basados en las materias primas concretas del cliente, sus objetivos de producción, las especificaciones de los productos y los servicios públicos disponibles.
En patata, maíz y caña de azúcar para producir etanol de alta pureza, vodka, ginebra, ron, alcohol medicinal y alcohol comestible, el proyecto puede diseñarse como un sistema de producción integrado, en lugar de como un conjunto de máquinas independientes.
Daisy. Correo electrónico: business@cnbrewery.com